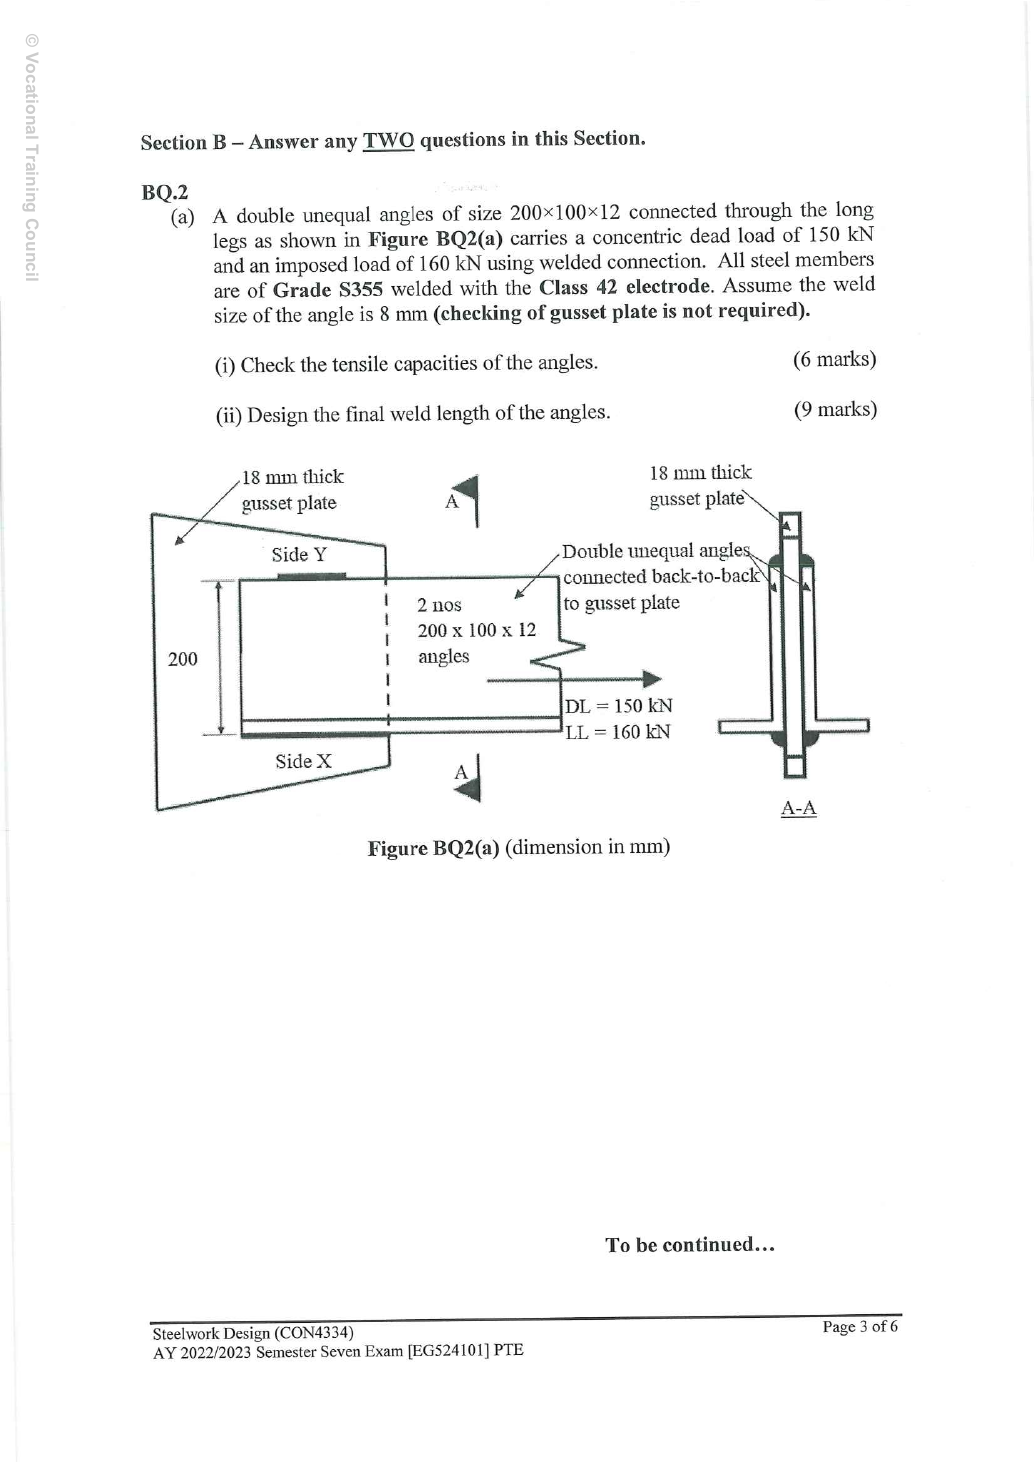
讀圖並整理已知資料(given data) 輸入資料 數值來源 材料/尺寸 已知兩支 200 × 100 × 12 200 × 100 × 12 角鋼(angle section) 、18 mm 18 mm 節點板、8 mm 8 mm 角焊縫(fillet weld) ,S355/Class 42。 形心(centroid) 查表(table lookup) Data File 第 12 頁,200 × 100 200 × 100 列、t = 12 t = 12 :c x = 7.04 cm = 70.4 mm c x = 7.04 cm = 70.4 mm ,從跟部沿長邊方向量;c y = 2.11 cm c y = 2.11 cm 是另一座標。 角鋼面積方法 課程矩形邊分拆法:把 12 mm 12 mm 角部厚度(thickness) 平均分給兩邊。不要不加說明地把此面積與含根部圓角(root radius) 的表列 34.9 cm 2 34.9 cm 2 混用。 焊縫(weld) 詳情選擇 未給縱向長度;以下最終尺寸是設計選擇,不是從草圖量得。
計算前:辨認題型與選擇策略 先驗算(check) 角鋼(angle section) ,再把總力平均分給兩支角鋼,並繞每支角鋼形心(centroid) 平衡兩側焊縫(weld) 力。 力除以焊縫每單位長度強度,得到有效長度(effective length) ,並非最終實際長度(actual length) 。 最後套用所有已提供的長度/焊腳(weld leg) 規則; 只按強度得到的長度,可能不符合構造要求。
(i) 雙角鋼(angle section) 抗拉承載力(tension resistance) ——原卷 6 分 淺白解說(Simple explanation) :只接一條角鋼肢,為何要折減?拉力先進入連接肢,另一條肢要經角鋼本身才接收到力。
示意圖,非按比例;尺寸以原題為準。 從圖找連接肢(Connected leg)與外伸肢(Outstanding leg)。 分清螺栓或焊接,選對角鋼(Angle)公式。 角位重疊面積的計法要與講義一致。 注意(Remember): 螺栓(Bolted)與焊接(Welded)的折減式不能混用。
相關概念與完整方法(Full method)
極限拉力:P = 1.4 × 150 + 1.6 × 160 = 210 + 256 = 466 kN P = 1.4 × 150 + 1.6 × 160 = 210 + 256 = 466 kN 每支角鋼需求:466 2 = 233 kN 2 466 = 233 kN 連接邊:a 1 = ( 200 − 12 2 ) × 12 = 194 × 12 = 2,328 mm 2 a 1 = ( 200 − 2 12 ) × 12 = 194 × 12 = 2 , 328 mm 2 外伸邊:a 2 = ( 100 − 12 2 ) × 12 = 94 × 12 = 1,128 mm 2 a 2 = ( 100 − 2 12 ) × 12 = 94 × 12 = 1 , 128 mm 2 無孔毛/有效面積:2,328 + 1,128 = 3,456 mm 2 2 , 328 + 1 , 128 = 3 , 456 mm 2 雙角鋼焊接扣減為 0.15 a 2 0.15 a 2 。每支承載面積:3,456 − 0.15 × 1,128 = 3,286.8 mm 2 3 , 456 − 0.15 × 1 , 128 = 3 , 286.8 mm 2 T = 12 ≤ 16 T = 12 ≤ 16 ,故 p y = 355 N mm 2 p y = 355 mm 2 N 。每支:P t = 3,286.8 × 355 1,000 = 1,166.814 kN P t = 1 , 000 3 , 286.8 × 355 = 1 , 166.814 kN 整對:P t = 2 × 1,166.814 = 2,333.628 kN > 466 P t = 2 × 1 , 166.814 = 2 , 333.628 kN > 466 通過。
若為單支焊接角鋼,扣減系數用 0.3 0.3 ,而非 0.15 0.15 。 題目明確排除節點板,因此不驗算(check) 其承載力(resistance) 。
動畫解說(Animation lab) 角鋼連接肢的影響(Shear lag) 2 個概念 · 1 個原式 原教材的補充解說。啟用 JavaScript 即可播放動畫、逐步讀取原式及旋轉 3D 模型;下列文字亦可離線閱讀。
查表前先找連接肢、外伸肢及形心位置。 緊固件的力首先傳入被連接的一肢。 外伸肢在同一截面不一定全部同樣有效,因此需要有效面積規則。 螺栓、焊接、單角鋼及雙角鋼的規則可能不同,須保留原題對應公式。 (ii) 焊縫(weld) 力平衡、實際長度(actual length) 及構造——原卷 9 分 淺白解說(Simple explanation) :兩邊焊縫為何不一樣長?兩側焊縫要圍繞真正的施力線共同保持平衡。
示意圖,非按比例;尺寸以原題為準。 找荷載作用線(Load line)及至各焊縫的力臂(Lever arm)。 除了力的總和,也要滿足力矩平衡(Moment equilibrium)。 把各側分到的力,分別換成所需焊長。 注意(Remember): 不能只看外形,就未經平衡計算而假定兩側受力相等。
相關概念與完整方法(Full method)
淺白解說(Simple explanation) :畫出來的長度,不全都算有效課程模型不把焊縫起點與終點全部算作有效傳力部分。
示意圖,非按比例;尺寸以原題為準。 先由強度求所需有效長度(Effective length)。 每一道獨立焊縫分別加回指定端部修正。 向上取整後,再查最小尺寸、間距及回焊(Returns)。 注意(Remember): 強度足夠,不代表構造細節(Detailing)已全部合格。
相關概念與完整方法(Full method)
連接邊高 200 mm 200 mm 。 角鋼(angle section) 形心(centroid) 距 Side X 70.4 mm 70.4 mm ,至 Side Y 的另一力臂(lever arm) 為 200 − 70.4 = 129.6 mm 200 − 70.4 = 129.6 mm 。 分配每側力時,用對側力臂。
繞 X 取矩:R Y × 200 = 233 × 70.4 R Y × 200 = 233 × 70.4 R Y = 82.016 kN R Y = 82.016 kN R X = 233 − 82.016 = 150.984 kN R X = 233 − 82.016 = 150.984 kN 核對 R X × 70.4 = R Y × 129.6 R X × 70.4 = R Y × 129.6 。S355/Class 42:p w = 250 N mm 2 p w = 250 mm 2 N 。8 mm 8 mm 角焊縫喉厚:0.7 × 8 = 5.6 mm 0.7 × 8 = 5.6 mm q capacity = 5.6 × 250 1,000 = 1.4 kN mm q capacity = 1 , 000 5.6 × 250 = 1.4 mm kN 所需有效長度:L X = 150.984 1.4 = 107.845714 mm L X = 1.4 150.984 = 107.845714 mm L Y = 82.016 1.4 = 58.582857 mm L Y = 1.4 82.016 = 58.582857 mm 每段加 2 s = 16 mm 2 s = 16 mm :X 實際長度 ≥ 123.845714 ≥ 123.845714 ,按強度選 125 mm 125 mm ;Y 實際長度 ≥ 74.582857 ≥ 74.582857 ,按強度選 75 mm 75 mm 。
以上只是按強度算得的最小值。 Ch 2 第 33 頁規定 (6) 指端部連接焊長(weld length) 不應小於橫向間距; 此處為 200 mm 200 mm 。 所以不能把 125 125 /75 mm 75 mm 當作符合全部所附講義規則的最終詳情。
較厚件 18 mm 18 mm ,最小焊腳 6 mm 6 mm ;已知 8 ≥ 6 8 ≥ 6 。角鋼邊厚 12 mm 12 mm ,最大焊腳 12 − 2 = 10 mm 12 − 2 = 10 mm ;8 ≤ 10 8 ≤ 10 。最小有效焊長 max ( 4 s , 40 ) = 40 mm max ( 4 s , 40 ) = 40 mm 。最小搭接長度 max ( 5 × 12 , 25 ) = 60 mm max ( 5 × 12 , 25 ) = 60 mm 。端部回焊至少 2 s = 16 mm 2 s = 16 mm ;選 20 mm 20 mm 回焊。
一個刻意保守的最終選擇,是每支角鋼 Side X 實際長度 392 mm 392 mm 、Side Y 220 mm 220 mm 。 兩者都大於 200 mm 200 mm ,有效長度(effective length) 376 376 /204 204 亦接近保持形心平衡所需的 129.6 129.6 /70.4 70.4 比例。 這些是選定設計尺寸,節點板外形須容納它們。 為免取整後只靠近似平衡,驗算(check) 實際兩線焊縫組:
L X , eff = 392 − 16 = 376 mm L X , eff = 392 − 16 = 376 mm L Y , eff = 220 − 16 = 204 mm L Y , eff = 220 − 16 = 204 mm 總有效
L = 580 mm L = 580 mm 。Side X 承載力:
376 × 1.4 = 526.4 kN > 150.984 376 × 1.4 = 526.4 kN > 150.984 Side Y 承載力:
204 × 1.4 = 285.6 kN > 82.016 204 × 1.4 = 285.6 kN > 82.016 取共同有效起點
x = 0 x = 0 、Side X
y = 0 y = 0 、Side Y
y = 200 y = 200 :
x ¯ = 376 × ( 376 2 ) + 204 × ( 204 2 ) 580 = 157.751724 mm x = 580 376 × ( 2 376 ) + 204 × ( 2 204 ) = 157.751724 mm y ¯ = 376 × 0 + 204 × 200 580 = 70.344828 mm y = 580 376 × 0 + 204 × 200 = 70.344828 mm 角鋼荷載線的剩餘偏心距:
70.4 − 70.344828 = 0.055172 mm 70.4 − 70.344828 = 0.055172 mm J line = 376 3 12 + 376 [ ( 188 − 157.751724 ) 2 + 70.344828 2 ] J line = 12 376 3 + 376 [ ( 188 − 157.751724 ) 2 + 70.344828 2 ] + 204 3 12 + 204 [ ( 102 − 157.751724 ) 2 + ( 200 − 70.344828 ) 2 ] + 12 204 3 + 204 [ ( 102 − 157.751724 ) 2 + ( 200 − 70.344828 ) 2 ] = 11,405,292.616092 mm 3 = 11 , 405 , 292.616092 mm 3 最遠端點半徑:
( 376 − 157.751724 ) 2 + 70.344828 2 = 229.304829 mm ( 376 − 157.751724 ) 2 + 70.344828 2 = 229.304829 mm 以直接力與扭轉力的大小之和作保守上界:
合力大小 ≤ 直接力大小 + 扭轉力大小 合力大小 ≤ 直接力大小 + 扭轉力大小 = 233 580 + ( 233 × 0.055172 ) × 229.304829 11,405,292.616092 = 580 233 + 11 , 405 , 292.616092 ( 233 × 0.055172 ) × 229.304829 = 0.401983 kN mm < 1.4 = 0.401983 mm kN < 1.4 通過。
把兩個力的大小直接相加,結果只會偏大,所以是安全(保守)的做法。因此最終 392 392 392 /220 mm 220\,\text{mm} 220 mm 焊段加 20 mm 20\,\text{mm} 20 mm 回焊(end return),符合焊腳(weld leg)、焊長(weld length)及搭接(lap joint)規則。其他足夠長的長度同樣可以接受。作答時保留只按強度的 125 125 125 /75 75 75 計算,因為這是標準考試方法;然後說明構造規定令焊縫要更長。
動畫解說(Animation lab) 平衡兩側焊縫力(Weld balance) 2 個概念 · 4 個原式 原教材的補充解說。啟用 JavaScript 即可播放動畫、逐步讀取原式及旋轉 3D 模型;下列文字亦可離線閱讀。
角鋼形心/荷載作用線通常不在兩條焊縫正中央。 F 1 + F 2 = P ; 兩側焊縫共同承擔外力。F 1 × a = F 2 × b ; 較接近荷載線的一側須承擔較大力。若每單位長度喉部承載力相同,所需有效焊長按相同比例分配,最後再加入構造餘量。 精簡考試答案(exam answer) P = 466 kN P = 466 kN ;整對角鋼(angle section) P t = 2,333.628 kN P t = 2 , 333.628 kN 。 每支 233 kN 233 kN ,形心(centroid) 力臂(lever arm) 70.4 70.4 /129.6 mm 129.6 mm ; R X = 150.984 R X = 150.984 、R Y = 82.016 kN R Y = 82.016 kN 。8 mm 8 mm 角焊縫(fillet weld) q = 1.4 kN mm q = 1.4 mm kN ,所需有效長度(effective length) 107.8457 107.8457 /58.5829 58.5829 ,按強度實際最小選值 125 125 /75 mm 75 mm 。講義端部連接間距規則要求加長; 此處採超過 200 mm 200 mm 的已完整核對選擇:每支 X = 392 X = 392 /Y = 220 mm Y = 220 mm ,20 mm 20 mm 回焊; 實際焊縫(weld) 組保守 q = 0.401983 < 1.4 q = 0.401983 < 1.4 。 題目排除節點板驗算(check) 。
應避免的錯誤 不要把 466 kN 466 kN 加在每支角鋼(angle section) 上。 不要用垂直於連接長邊方向的形心(centroid) 座標。 不要算到有效長度(effective length) 便停下。 不要漏掉講義焊長(weld length) 與橫向間距的規則。 處理陌生變式的程序 採正確雙焊接角鋼(angle section) 扣減驗算(check) 抗拉。 繞角鋼形心(centroid) 平衡兩側力。 計算喉厚(throat thickness) 承載力(resistance) 及有效焊長(effective weld length) 。 加端部餘量,並套用全部已說明的構造界限。 取整令焊縫(weld) 組形心改變時,驗算實際提供的幾何。 獨立自我測試 自己試做。 自編推理題:為何只按強度得到的 Side X 及 Side Y 焊長(weld length) 不同?
顯示答案及解釋 角鋼(angle section) 形心(centroid) 較接近 Side X。 要讓合力(resultant force) 通過該形心,較近的 Side X 承受 150.984 kN 150.984 kN ,Side Y 承受 82.016 kN 82.016 kN 。 因此相同焊縫(weld) 應力(stress) /尺寸需要不同有效長度(effective length) ,不是因為長邊承受整對角鋼的全部荷載。