逐步解題 (Worked Example)

350 kN double angles:area 加總與兩側分配 (Double Angles)

本題要求:保持「兩條 angle 總量」與「每條 angle」一致,完成 member 及 weld length 兩條計算。

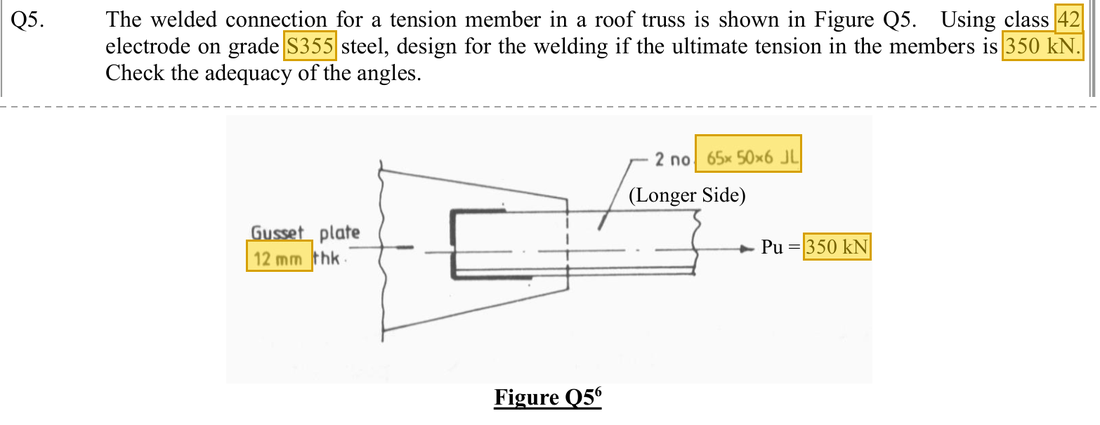
題目原文 · 講義第2章 第45, 47頁 (Tutorial 2 Q5)
題目原文,題目給的數值加上黃框
黃框:題目給的數值,即下面已知條件表中的黃色數值。

題目重點:兩條 65×50×6 angle 以長肢焊在 12 mm gusset plate 的兩側,合共承受 350 kN 極限 tension,試用 6 mm fillet weld。要確認兩條 angle 不會被拉斷,並決定每條 angle 兩 side weld 的長度。

與上一道同類題不同之處:上一題只有一條 angle;這一題有兩條,area 要合計,總 weld length 要先平分給兩條 angle,再在每條 angle 內按 centroid 分到兩側。tension 已是極限值,不用再乘 load factor。

已知條件 (Given)數值與單位 (Value and Unit)
member2條65×50×6 angle,長肢連接,S355;兩側連接12 mm gusset plate
load350 kN極限 tension
焊接資料試用6 mm角焊;42級 electrode,pw=250 N/mm2\htmlClass{read}{p_w=250\ \mathrm{N/mm^{2}}};angle centroid 距長肢背面20.4 mm

黃色底:題目給的數值。下面算式中代入這些數值的位置,也用黃色標示。
橙框:直接從 Data File 查得的數值,即查表截圖中橙框的數值。在表中兩行之間 interpolation 得到的數值屬計算結果,不加框。
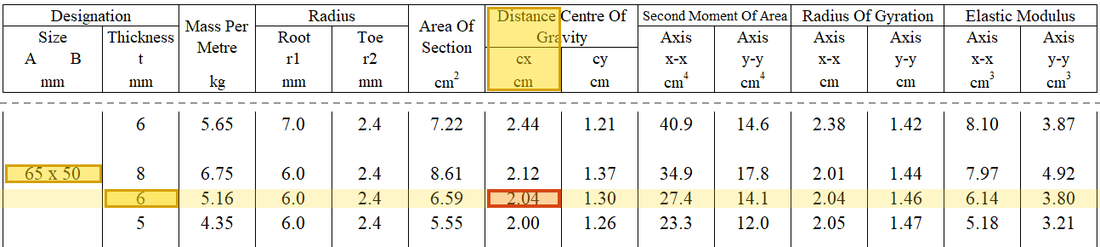
查表 (Data File) · Data Page 12 · Unequal Angles
65×50×6 角鋼:cx=2.04 cm=20.4 mm,所以另一邊為 65−20.4=44.6 mm。
65×50×6 angle:cx=2.04 cm=20.4 mmc_x=2.04\ \mathrm{cm}=20.4\ \mathrm{mm},所以另一邊為 65−20.4=44.6 mm。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框

解題路線:總 area capacity→總 weld length→分到兩 angle→各 angle 兩側平衡→實長。

立體模型 (3D Model) · 拖動可旋轉

這個瀏覽器未能顯示 3D 模型。

兩條 angle 分別焊在12 mm gusset plate 的兩面,長肢連接。兩條共同承受350 kN,每條 angle 各有XX、YY兩條 weld,按單條 angle 的 centroid(距背面20.4 mm)分配 weld length。黃色:題目給的數值;橙框:Data File 查得的數值;白底:計算結果;紅色箭頭:作用力。
傳力路徑 (Load Path) · 力依次經過的每一站

350 kN 由兩條 angle 各分擔一半,每條 angle 再經XX、YY兩條 weld 把力傳到中間的 gusset plate。

  1. 極限 tension
    350 kN
    步驟 3
  2. 兩條 angle tension(合計)
    需求 350 kNcapacity 434.307 kN
    利用率 0.81
    步驟 1–2
  3. 每條 angle 的 XX 邊 weld
    需要126.359 mm選用 130 mm
    步驟 3–6
  4. 每條 angle 的 YY 邊 weld
    需要64.308 mm選用 65 mm
    步驟 5–6
  5. gusset plate 12 mm
    從兩面的 weld 接收全部 350 kN
    步驟 3
每一站都連到計算它的步驟。按「在立體模型顯示」,上面的立體模型會點亮相關的部件;再按一次取消。
  1. 步驟 1 · area 合計

    為甚麼做這一步:angle 會否被拉斷取決於 tension 的 section area。先把 connected leg 和 unconnected leg 的 area 分開算好,下一步才能只對 unconnected leg 折減。

    兩肢按厚度中線計:長肢65−6/2=62 mm、短肢50−6/2=47 mm,乘厚度再乘2條。a1a_1、a2a_2已包含兩條,不能再把 capacity 乘2。

    這一步的新符號
    • ee、rr:eccentricity、weld group 角點半徑;mm
    • a1a_1、a2a_2、PtP_t:angle connected leg/unconnected leg area mm²;tension capacity kN
    a1=2(65−6/2)(6)=744,a2=2(50−6/2)(6)=564 mm2Ae=a1+a2=744+564=1308 mm2\begin{aligned}a_1&=2({\htmlClass{given}{65}}-{\htmlClass{given}{6}}/2)({\htmlClass{given}{6}})=744,\quad a_2=2({\htmlClass{given}{50}}-{\htmlClass{given}{6}}/2)({\htmlClass{given}{6}})=564\ \mathrm{mm^2}\\A_e&=a_1+a_2=744+564=1308\ \mathrm{mm^2}\end{aligned}
    a1=2(65−6/2)(6)=744a2=2(50−6/2)(6)=564 mm2Ae=a1+a2=744+564=1308 mm2\begin{aligned}a_1&=2({\htmlClass{given}{65}}-{\htmlClass{given}{6}}/2)({\htmlClass{given}{6}})=744\\a_2&=2({\htmlClass{given}{50}}-{\htmlClass{given}{6}}/2)({\htmlClass{given}{6}})=564\ \mathrm{mm^2}\\A_e&=a_1+a_2=744+564=1308\ \mathrm{mm^2}\end{aligned}

    ▶ 老師講這一部分:10月3日錄影A 00:48:00

  2. 步驟 2 · 本題 double angles 式

    為甚麼做這一步:確認兩條 angle 合起來不會被拉斷。兩條 angle 分在 gusset plate 兩側,受力較對稱,所以 unconnected leg 的折減比 single angle 小。

    沿用老師0.15 unconnected leg 折減;這與 single angle 的0.3不同。

    Pt=py(Ae−0.15a2)=355(1308−0.15(564))/1000=434.307 kN>350 kNP_t=p_y(A_e-{\htmlClass{read}{0.15}}a_2)={\htmlClass{read}{355}}(1308-{\htmlClass{read}{0.15}}(564))/1000=434.307\ \mathrm{kN}>{\htmlClass{given}{350}}\ \mathrm{kN}
    Pt=py(Ae−0.15a2)=355(1308−0.15(564))/1000=434.307 kN>350 kN\begin{aligned}P_t&=p_y(A_e-{\htmlClass{read}{0.15}}a_2)\\&={\htmlClass{read}{355}}(1308-{\htmlClass{read}{0.15}}(564))/1000\\&=434.307\ \mathrm{kN}\\&>{\htmlClass{given}{350}}\ \mathrm{kN}\end{aligned}

    數字來源:13081308 來自 步驟 1;564564 來自 步驟 1。

    單位:合計 area (mm²)乘 pyp_y(N/mm²)得 N;除以 1000 把 N 換成 kN,才能與 350 kN 比較。

    查表 (Data File) · Data Page 2 · Tension members
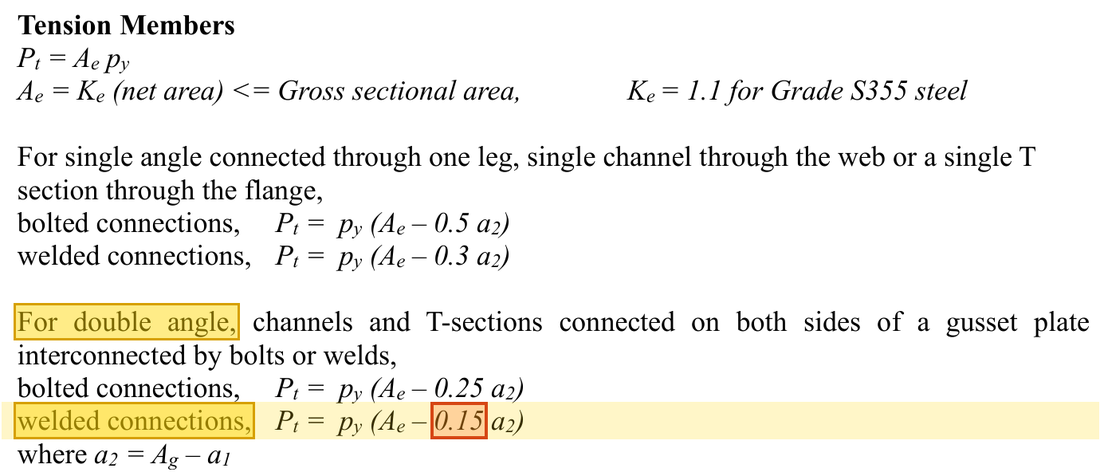
    雙角鋼在節點板兩側焊接,用 Pt=py(Ae−0.15a2)。
    double angles 在 gusset plate 兩側焊接,用 Pt=py(Ae−0.15a2)P_t=p_y(A_e-0.15a_2)。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
    查表 (Data File) · Data Page 1 · Design strength pyp_y
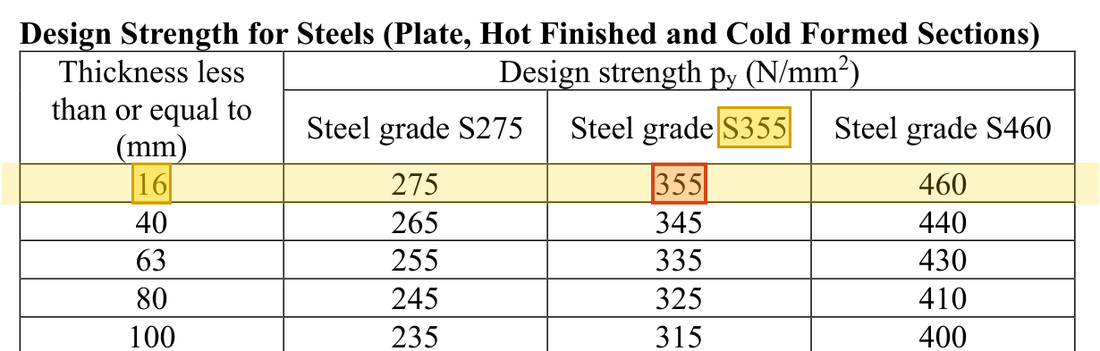
    角鋼 6 mm 厚,T≤16 mm 一行,S355 欄得 py=355 N/mm²。
    angle 6 mm 厚,T≤16 mmT\le16\ \mathrm{mm} 一行,S355 欄得 py=355 N/mm2p_y=355\ \mathrm{N/mm^{2}}。 怎樣按 grade 及厚度選這一行 →黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
  3. 步驟 3 · 總 effective weld length

    為甚麼做這一步:全部 tension 要經 weld 傳入 gusset plate。這裏得到的是兩條 angle 所有 weld 合計的最少受力長度,不足的話 weld 喉部會被剪斷。

    350已乘 load factor;leg length s=6 mms=6\ \mathrm{mm},每毫米 capacity 1.05kN。

    這一步的新符號
    • pwp_w、qwq_w:weld design strength N/mm²;每毫米 capacity kN/mm
    • PP、FF:作用力;kN
    qw=0.7spw=0.7(6)(250)/1000=1.05 kN/mmLtotal=F/qw=350/1.05=333.333 mm\begin{aligned}q_w&=0.7sp_w=0.7({\htmlClass{given}{6}})({\htmlClass{read}{250}})/1000=1.05\ \mathrm{kN/mm}\\L_{total}&=F/q_w={\htmlClass{given}{350}}/1.05=333.333\ \mathrm{mm}\end{aligned}
    qw=0.7spw=0.7(6)(250)/1000=1.05 kN/mmLtotal=F/qw=350/1.05=333.333 mm\begin{aligned}q_w&=0.7sp_w\\&=0.7({\htmlClass{given}{6}})({\htmlClass{read}{250}})/1000\\&=1.05\ \mathrm{kN/mm}\\L_{total}&=F/q_w\\&={\htmlClass{given}{350}}/1.05\\&=333.333\ \mathrm{mm}\end{aligned}

    單位:leg length mm 乘 0.7 得 throat thickness mm,乘 pwp_w(N/mm²)得每毫米 N;除以 1000 換成 kN/mm。之後 kN 除以 kN/mm 得 mm。

    查表 (Data File) · Data Page 3 · Design strength of fillet weld pwp_w
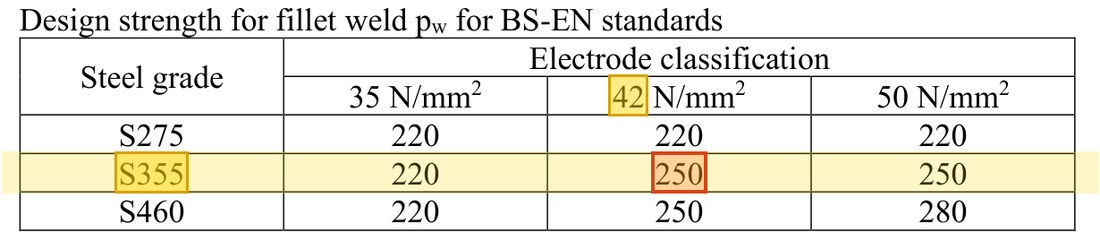
    S355 鋼材配 42 級焊條,角焊縫設計強度 (Design Strength) pw=250 N/mm²。
    S355 steel 配 42 級 electrode,fillet weld design strength pw=250 N/mm2p_w=250\ \mathrm{N/mm^{2}}。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框

    ▶ 老師講這一部分:10月3日錄影A 00:59:30

  4. 步驟 4 · 每條 angle

    為甚麼做這一步:兩條 angle 大小相同,各自承擔一半 tension,所以各自需要一半 weld length。之後的分配只看其中一條 angle。

    兩 angle 對稱分配;本行長度以mm計。原工作表此處顯示kN是單位標籤不符,按前一步量綱判讀為mm。

    Lone=Ltotal/2=333.333/2=166.667 mmL_{one}=L_{total}/2=333.333/2=166.667\ \mathrm{mm}
    Lone=Ltotal/2=333.333/2=166.667 mm\begin{aligned}L_{one}&=L_{total}/2\\&=333.333/2\\&=166.667\ \mathrm{mm}\end{aligned}

    數字來源:333.333333.333 來自 步驟 3。

  5. 步驟 5 · 兩邊 weld length

    為甚麼做這一步:每條 angle 的 tension 沿自己的 centroid 線作用。靠近 centroid 的一邊分擔較多力,weld 較長,令兩邊 weld 的合力對準 centroid 線。

    centroid 距另一邊65−20.4=44.6 mm;依單條 angle 的 centroid 平衡。

    這一步的新符號
    • cXc_X、cYc_Y:兩條 weld 到 angle centroid 的距離;mm
    cY=65−20.4=44.6 mmLX=LonecYcX+cY=166.667(44.6)/65=114.359 mmLY=Lone−LX=52.308 mm\begin{aligned}c_Y&={\htmlClass{given}{65}}-{\htmlClass{read}{20.4}}=44.6\ \mathrm{mm}\\L_X&=L_{one}\frac{c_Y}{c_X+c_Y}=166.667(44.6)/{\htmlClass{given}{65}}=114.359\ \mathrm{mm}\\L_Y&=L_{one}-L_X=52.308\ \mathrm{mm}\end{aligned}
    cY=65−20.4=44.6 mmLX=LonecYcX+cY=166.667(44.6)/65=114.359 mmLY=Lone−LX=52.308 mm\begin{aligned}c_Y&={\htmlClass{given}{65}}-{\htmlClass{read}{20.4}}=44.6\ \mathrm{mm}\\L_X&=L_{one}\frac{c_Y}{c_X+c_Y}\\&=166.667(44.6)/{\htmlClass{given}{65}}\\&=114.359\ \mathrm{mm}\\L_Y&=L_{one}-L_X=52.308\ \mathrm{mm}\end{aligned}

    數字來源:166.667166.667 來自 步驟 4。

    力的走向 (Load Path) · 兩條 weld 怎樣分擔 tension
    F = 175 kNFX​ ≈ 120.1 kNFY​ ≈ 54.9 kNcX​ = 20.4cY​ = 44.6LX​ = 114.359 mmLY​ = 52.308 mmX 邊 weld(angle 背)Y 邊 weld(肢尖)題目的 centroid 位置其中一條 65×50×6 angle:分擔 350 / 2 = 175 kN,effective weld length 合計 166.667 mm對 centroid 取矩:FX cX​ = FY cY​;較近的一邊承擔較多。LX​ = L × cY​ / (cX​ + cY​) = 166.667 × 44.6 / 65 = 114.359 mm
    兩條 angle 對稱,各分擔一半的力。每條 angle 的做法與 single angle 相同:按 centroid 位置把 effective weld length 分給XX、YY兩邊。圖中的長度未加2s2s。
  6. 步驟 6 · 實際長度與 end return

    為甚麼做這一步:effective length 要補回兩端不計算的部分才是要焊的長度。end return 把 weld 繞過角位,避免 weld 端部首先裂開。

    每邊加12mm,向上選130及65mm;課堂另提供15mm end return。

    這一步的新符號
    • ss、aa:leg length 與 effective throat;mm,本課a≈0.7sa\approx0.7s
    LX,actual≥LX+2s=114.359+2(6)=126.359→130 mmLY,actual≥LY+2s=52.308+2(6)=64.308→65 mm\begin{aligned}L_{X,actual}&\ge L_X+2s=114.359+2({\htmlClass{given}{6}})=126.359\to130\ \mathrm{mm}\\L_{Y,actual}&\ge L_Y+2s=52.308+2({\htmlClass{given}{6}})=64.308\to{\htmlClass{given}{65}}\ \mathrm{mm}\end{aligned}
    LX,actual≥LX+2s=114.359+2(6)=126.359→130 mmLY,actual≥LY+2s=52.308+2(6)=64.308→65 mm\begin{aligned}L_{X,actual}&\ge L_X+2s\\&=114.359+2({\htmlClass{given}{6}})\\&=126.359\to130\ \mathrm{mm}\\L_{Y,actual}&\ge L_Y+2s\\&=52.308+2({\htmlClass{given}{6}})\\&=64.308\to{\htmlClass{given}{65}}\ \mathrm{mm}\end{aligned}

    數字來源:114.359114.359 來自 步驟 5;52.30852.308 來自 步驟 5。

結論 (Conclusion)

434.307kN是 double angles member tension capacity PtP_t;130/65mm是每條 angle 兩側實長。數量層級及單位明確,才不會重複乘2或除2。

本題符號一覽

本題符號 (Symbols)意義及單位 (Meaning and Units)
ss、aaleg length 與 effective throat;mm,本課a≈0.7sa\approx0.7s
pwp_w、qwq_wweld design strength N/mm²;每毫米 capacity kN/mm
PP、FF作用力;kN
ee、rreccentricity、weld group 角點半徑;mm
a1a_1、a2a_2、PtP_tangle connected leg/unconnected leg area mm²;tension capacity kN
cXc_X、cYc_Y兩條 weld 到 angle centroid 的距離;mm

影片位置:10月3日錄影A 00:40:00 · 10月3日錄影A 00:50:00 · 10月3日錄影A 01:00:00 · 10月3日錄影B 00:45:00

↑ 頂部