350 kN double angles:area 加總與兩側分配 (Double Angles)
本題要求:保持「兩條 angle 總量」與「每條 angle」一致,完成 member 及 weld length 兩條計算。
直接看步驟 1 ↓這類題目的設計流程:fillet weld joint →
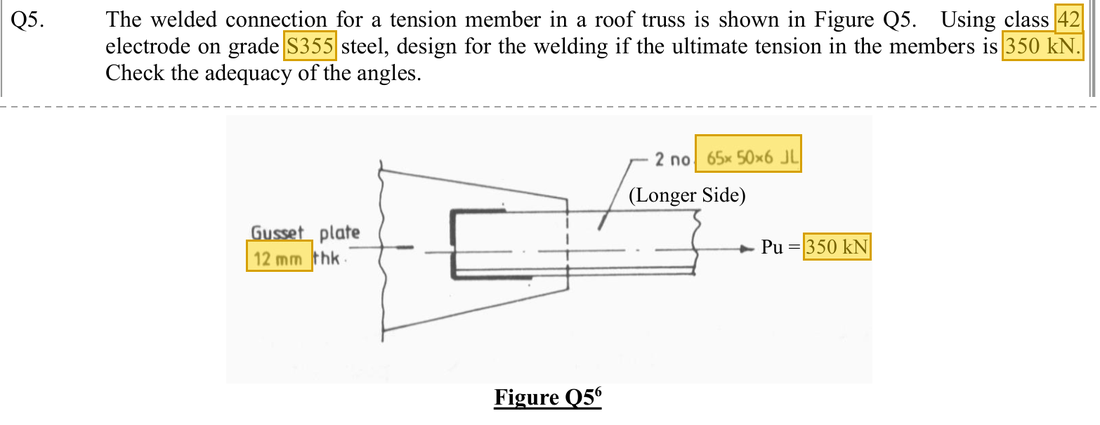
題目重點:兩條 65×50×6 angle 以長肢焊在 12 mm gusset plate 的兩側,合共承受 350 kN 極限 tension,試用 6 mm fillet weld。要確認兩條 angle 不會被拉斷,並決定每條 angle 兩 side weld 的長度。
與上一道同類題不同之處:上一題只有一條 angle;這一題有兩條,area 要合計,總 weld length 要先平分給兩條 angle,再在每條 angle 內按 centroid 分到兩側。tension 已是極限值,不用再乘 load factor。
| 已知條件 (Given) | 數值與單位 (Value and Unit) |
|---|---|
| member | 2條65×50×6 angle,長肢連接,S355;兩側連接12 mm gusset plate |
| load | 350 kN極限 tension |
| 焊接資料 | 試用6 mm角焊;42級 electrode,;angle centroid 距長肢背面20.4 mm |
黃色底:題目給的數值。下面算式中代入這些數值的位置,也用黃色標示。
橙框:直接從 Data File 查得的數值,即查表截圖中橙框的數值。在表中兩行之間 interpolation 得到的數值屬計算結果,不加框。
解題路線:總 area capacity→總 weld length→分到兩 angle→各 angle 兩側平衡→實長。
這個瀏覽器未能顯示 3D 模型。
350 kN 由兩條 angle 各分擔一半,每條 angle 再經、兩條 weld 把力傳到中間的 gusset plate。
- 極限 tension350 kN
- 兩條 angle tension(合計)需求 350 kNcapacity 434.307 kN利用率 0.81
- 每條 angle 的 邊 weld需要126.359 mm選用 130 mm
- 每條 angle 的 邊 weld需要64.308 mm選用 65 mm
- gusset plate 12 mm從兩面的 weld 接收全部 350 kN
- 步驟 1 · area 合計
為甚麼做這一步:angle 會否被拉斷取決於 tension 的 section area。先把 connected leg 和 unconnected leg 的 area 分開算好,下一步才能只對 unconnected leg 折減。
兩肢按厚度中線計:長肢65−6/2=62 mm、短肢50−6/2=47 mm,乘厚度再乘2條。、已包含兩條,不能再把 capacity 乘2。
這一步的新符號- 、:eccentricity、weld group 角點半徑;mm
- 、、:angle connected leg/unconnected leg area mm²;tension capacity kN
- 步驟 2 · 本題 double angles 式
為甚麼做這一步:確認兩條 angle 合起來不會被拉斷。兩條 angle 分在 gusset plate 兩側,受力較對稱,所以 unconnected leg 的折減比 single angle 小。
沿用老師0.15 unconnected leg 折減;這與 single angle 的0.3不同。
單位:合計 area (mm²)乘 (N/mm²)得 N;除以 1000 把 N 換成 kN,才能與 350 kN 比較。
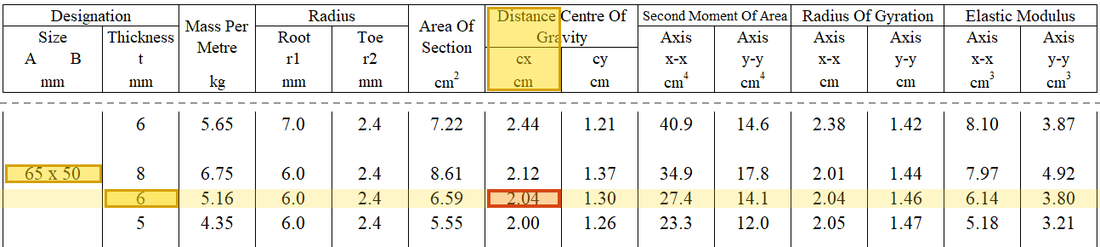
查表 (Data File) · Data Page 2 · Tension members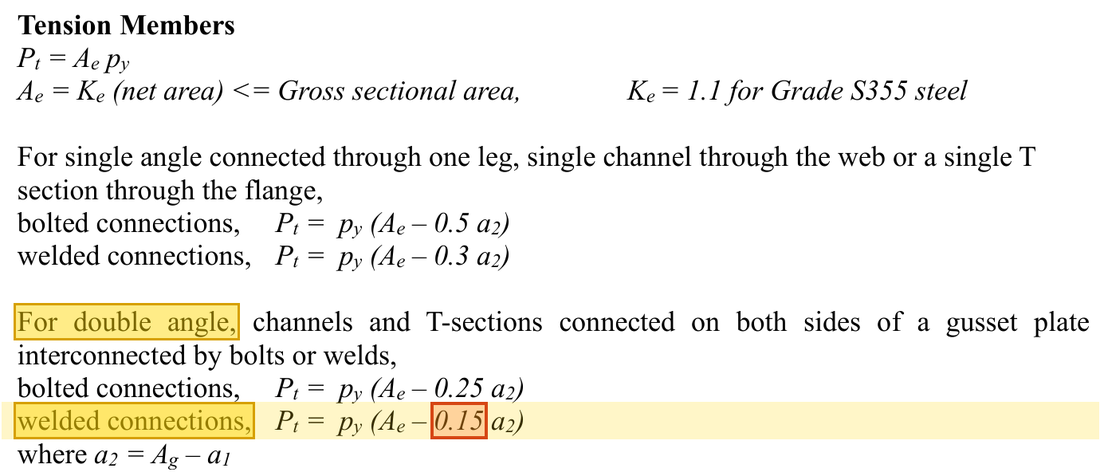
double angles 在 gusset plate 兩側焊接,用 。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框 查表 (Data File) · Data Page 1 · Design strength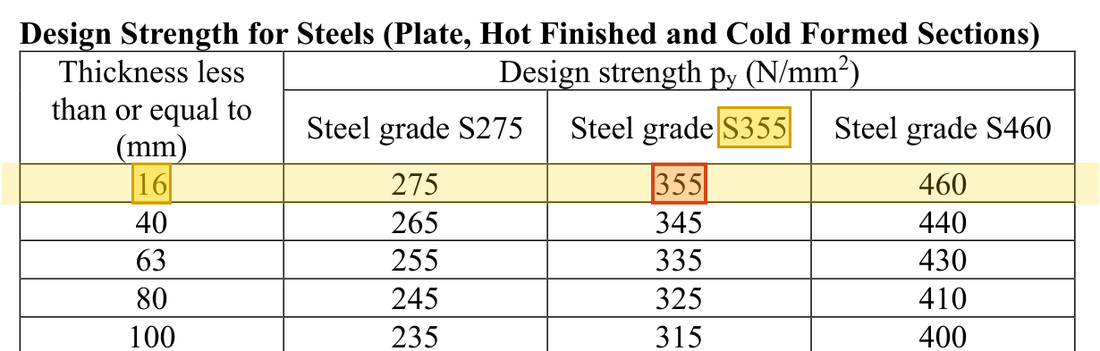
angle 6 mm 厚, 一行,S355 欄得 。 怎樣按 grade 及厚度選這一行 →黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框 - 步驟 3 · 總 effective weld length
為甚麼做這一步:全部 tension 要經 weld 傳入 gusset plate。這裏得到的是兩條 angle 所有 weld 合計的最少受力長度,不足的話 weld 喉部會被剪斷。
350已乘 load factor;leg length ,每毫米 capacity 1.05kN。
這一步的新符號- 、:weld design strength N/mm²;每毫米 capacity kN/mm
- 、:作用力;kN
單位:leg length mm 乘 0.7 得 throat thickness mm,乘 (N/mm²)得每毫米 N;除以 1000 換成 kN/mm。之後 kN 除以 kN/mm 得 mm。
查表 (Data File) · Data Page 3 · Design strength of fillet weld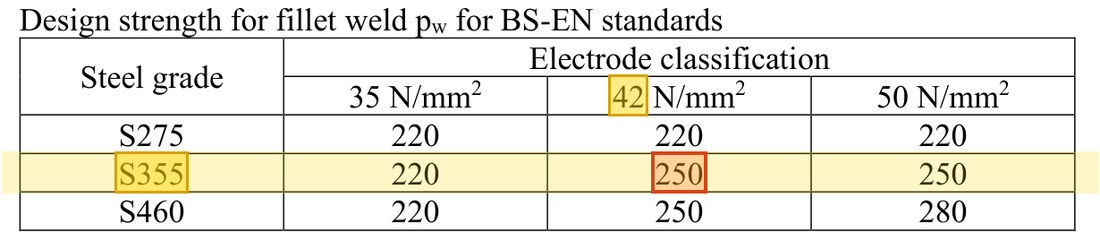
S355 steel 配 42 級 electrode,fillet weld design strength 。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框 - 步驟 4 · 每條 angle
為甚麼做這一步:兩條 angle 大小相同,各自承擔一半 tension,所以各自需要一半 weld length。之後的分配只看其中一條 angle。
兩 angle 對稱分配;本行長度以mm計。原工作表此處顯示kN是單位標籤不符,按前一步量綱判讀為mm。
數字來源: 來自 步驟 3。
- 步驟 5 · 兩邊 weld length
為甚麼做這一步:每條 angle 的 tension 沿自己的 centroid 線作用。靠近 centroid 的一邊分擔較多力,weld 較長,令兩邊 weld 的合力對準 centroid 線。
centroid 距另一邊65−20.4=44.6 mm;依單條 angle 的 centroid 平衡。
這一步的新符號- 、:兩條 weld 到 angle centroid 的距離;mm
數字來源: 來自 步驟 4。
力的走向 (Load Path) · 兩條 weld 怎樣分擔 tension兩條 angle 對稱,各分擔一半的力。每條 angle 的做法與 single angle 相同:按 centroid 位置把 effective weld length 分給、兩邊。圖中的長度未加。 - 步驟 6 · 實際長度與 end return
為甚麼做這一步:effective length 要補回兩端不計算的部分才是要焊的長度。end return 把 weld 繞過角位,避免 weld 端部首先裂開。
每邊加12mm,向上選130及65mm;課堂另提供15mm end return。
這一步的新符號- 、:leg length 與 effective throat;mm,本課
434.307kN是 double angles member tension capacity ;130/65mm是每條 angle 兩側實長。數量層級及單位明確,才不會重複乘2或除2。
本題符號一覽
| 本題符號 (Symbols) | 意義及單位 (Meaning and Units) |
|---|---|
| 、 | leg length 與 effective throat;mm,本課 |
| 、 | weld design strength N/mm²;每毫米 capacity kN/mm |
| 、 | 作用力;kN |
| 、 | eccentricity、weld group 角點半徑;mm |
| 、、 | angle connected leg/unconnected leg area mm²;tension capacity kN |
| 、 | 兩條 weld 到 angle centroid 的距離;mm |
影片位置:10月3日錄影A 00:40:00 · 10月3日錄影A 00:50:00 · 10月3日錄影A 01:00:00 · 10月3日錄影B 00:45:00