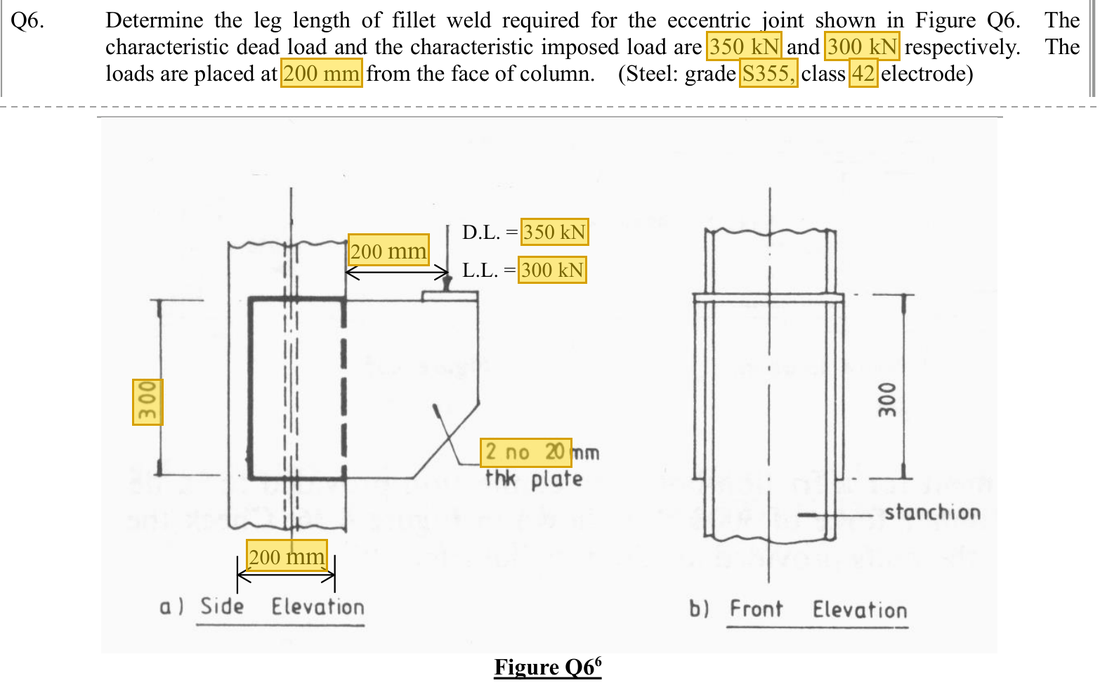
題目重點:荷載 (永久 350 kN、施加 300 kN)離柱面 200 mm,由兩片 20 mm 側板各承擔一半;每片側板用闊 200 mm、高 300 mm 的四邊焊縫固定。要找出焊縫最吃力一點每毫米受多少力,以及所需焊腳 (Leg Size)。
與上一道同類題不同之處:之前的拉力都對準焊縫的形心 (Centroid);這一題的荷載偏在焊群一旁,焊縫除了直接承受剪力 (Shear Force),還要抵抗扭轉,而且兩部分要按方向合成,不能直接相加。
步驟 1 · 總力與單側分配
為甚麼做這一步:之後的計算只看一片側板上的一組焊縫,所以要先知道一組焊縫實際分擔多少乘了荷載係數 (Load Factor)後的力。
先依荷載組合得到970 kN,再依兩側對稱分成485 kN。
這一步的新符號- Gk、Qk:未乘係數 (Unfactored)的永久及施加荷載 (Imposed Load / Live Load, LL);kN
PtotalP=1.4Gk+1.6Qk=1.4(350)+1.6(300)=970 kN=Ptotal/2=970/2=485 kN PtotalP=1.4Gk+1.6Qk=1.4(350)+1.6(300)=970 kN=Ptotal/2=970/2=485 kN 步驟 2 · 偏心距從中心量
為甚麼做這一步:荷載不經過焊群的形心,會令焊群繞形心轉動。偏心距愈大,這個扭矩愈大,所以距離要量到形心。
200 mm只到焊群邊緣,還要加焊群半寬100 mm。
e=200+200/2=300 mm,M=Pe=485(300)=145500 kNmm eM=200+200/2=300 mm=Pe=485(300)=145500 kNmm 數字來源:485 來自 步驟 1。
▶ 老師講這一部分:10月3日錄影A 01:13:35
步驟 3 · 直接剪力分布
為甚麼做這一步:這是假設荷載剛好通過形心時焊縫所受的力:整組焊縫一起沿荷載方向被剪,每毫米受力相同。
每片側板四邊焊接,焊縫總長是焊群周長;按總長平均,每毫米承受多少kN。
這一步的新符號- s、a:焊腳與有效喉厚 (Effective Throat);mm,本課a≈0.7s
- L、Leff:實際或有效焊長 (Effective Weld Length);mm,須按步驟標籤區分
- P、F:作用力;kN
- b、h:矩形焊群的闊及高;mm
LFs=2(b+h)=2(200+300)=1000 mm=P/L=485/1000=0.485 kN/mm LFs=2(b+h)=2(200+300)=1000 mm=P/L=485/1000=0.485 kN/mm 數字來源:485 來自 步驟 1。
▶ 老師講這一部分:10月3日錄影A 01:18:46
為甚麼做這一步:慣性矩量度焊縫離形心有多遠、抵抗轉動的能力有多大。焊縫離形心愈遠,數值愈大,扭轉產生的力就愈小。
寬200、高300mm;兩條豎線的自身線慣性矩I加兩條水平線的平移項。
這一步的新符號- Ix、Iy、Ip:本題線焊群二次矩;mm³,Ip=Ix+Iy
Ix=212h3+2b(2h)2=2123003+2(200)(1502)=13.5×106 mm3 Ix=212h3+2b(2h)2=2123003+2(200)(1502)=13.5×106 mm3 為甚麼做這一步:扭轉時焊群在自己的平面內繞形心旋轉,兩個方向的距離都有作用,所以兩個方向的慣性矩要相加,才用來算扭轉的力。
交換水平與垂直角色,再相加得Ip;與課堂取整2.08×10⁷一致。
IyIp=212b3+2h(2b)2=2122003+2(300)(1002)=7.3333×106 mm3=Ix+Iy=13.5×10⁶+7.3333×10⁶≈2.08333×107 mm3 IyIp=212b3+2h(2b)2=2122003+2(300)(1002)=7.3333×106 mm3=Ix+Iy=13.5×10⁶+7.3333×10⁶≈2.08333×107 mm3 數字來源:13.5 來自 步驟 4。
▶ 老師講這一部分:10月3日錄影A 01:24:50
為甚麼做這一步:扭轉令焊縫繞形心旋轉,離形心愈遠的點移動愈多、受力愈大,所以只需查最遠的角點,那裏扭轉引起的力最大。
r是焊群形心到最遠角點的距離:半闊100 mm、半高150 mm。課堂先把焊縫視為單位喉厚a線群,因此Ip的量綱是mm³。
rFt=1002+1502≈180.28 mm=IpPer=2.08333×107485(300)(180.28)≈1.26 kN/mm rFt=1002+1502≈180.28 mm=IpPer=2.08333×107485(300)(180.28)≈1.26 kN/mm 數字來源:485 來自 步驟 1;2.08333 來自 步驟 5。
步驟 7 · 合力要看夾角
為甚麼做這一步:角點的焊縫同時受直接剪力和扭轉的力。兩個力方向不同,每毫米真正的需求是按方向合成後的力。
兩分量不是同一直線方向。Ft垂直於r,與豎向Fs夾角的餘弦等於半闊100 mm除以r。
這一步的新符號- Fs、Ft、FR:直接、扭轉及合成的每毫米力;kN/mm
cosθFR=100/r=100/180.28≈0.5547=Fs2+Ft2+2FsFtcosθ=0.4852+1.262+2(0.485)(1.26)(0.5547)≈1.58 kN/mm cosθFR=100/r=100/180.28≈0.5547=Fs2+Ft2+2FsFtcosθ=0.4852+1.262+2(0.485)(1.26)(0.5547)≈1.58 kN/mm 數字來源:180.28 來自 步驟 6;0.485 來自 步驟 3;1.26 來自 步驟 6。
力的走向 (Load Path) · 偏心荷載=直接剪力+扭轉剪力
做法與偏心螺栓群相同,只是把「每顆螺栓的力」換成「每毫米焊縫的力」。圖中畫出四個角點:② 直接剪力整圈相同;③ 扭轉剪力垂直於半徑,角點離形心最遠,所以最大;④ 靠近荷載一邊的角點合力最大。步驟 8 · 反推焊腳
為甚麼做這一步:焊腳愈大,喉厚愈大,每毫米能承受的力愈多。這裏倒過來求喉部剛好不被剪斷時所需的最小焊腳。
以pw=250 N/mm2把每毫米需求換成焊腳尺寸s。老師沒有在課上定出最後的焊腳。
這一步的新符號- pw、qw:焊縫設計強度N/mm²;每毫米容量 (Capacity)kN/mm
sreq=0.7pwFR=1.58(1000)/(0.7(250))≈9.04 mm sreq=0.7pwFR=1.58(1000)/(0.7(250))≈9.04 mm 數字來源:1.58 來自 步驟 7。
單位:FR 是 kN/mm,乘 1000 換成 N/mm;再除以 pw (N/mm²)得喉厚 mm,除以 0.7 得焊腳 mm。
查表 (Data File) · Data Page 3 · Design strength of fillet weld
pw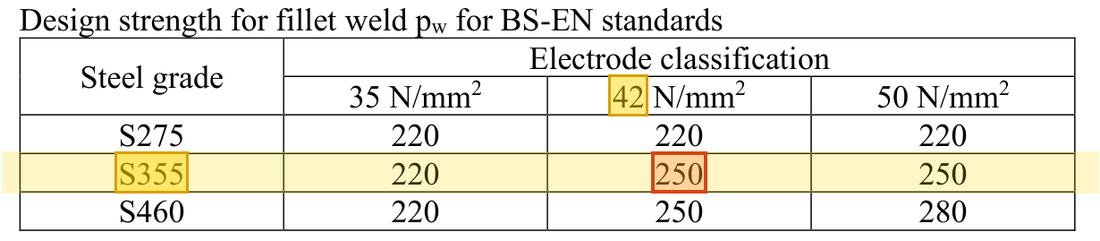 S355 鋼材配 42 級焊條,角焊縫設計強度 (Design Strength) pw=250 N/mm2。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
▶ 老師講這一部分:10月3日錄影B 01:18:08