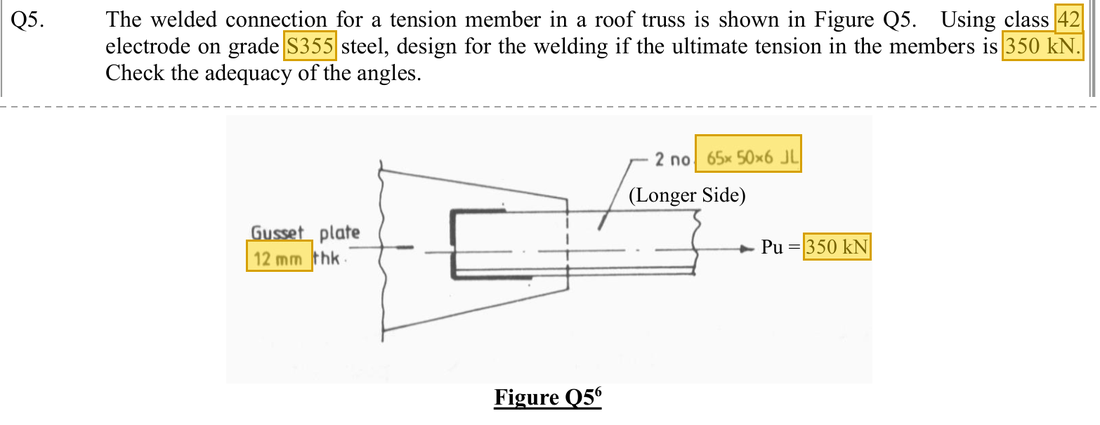
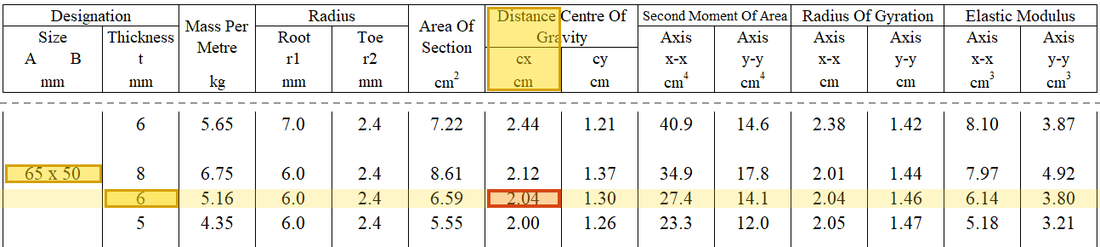
題目重點:兩條 65×50×6 角鋼以長肢焊在 12 mm 節點板的兩側,合共承受 350 kN 極限拉力,試用 6 mm 角焊縫 (Fillet Weld)。要確認兩條角鋼不會被拉斷,並決定每條角鋼兩側焊縫的長度。
與上一道同類題不同之處:上一題只有一條角鋼;這一題有兩條,面積要合計,總焊長要先平分給兩條角鋼,再在每條角鋼內按形心 (Centroid)分到兩側。拉力已是極限值,不用再乘荷載係數 (Load Factor)。
步驟 1 · 面積合計
為甚麼做這一步:角鋼會否被拉斷取決於受拉的截面面積。先把連接肢和未連接肢的面積分開算好,下一步才能只對未連接肢折減。
兩肢按厚度中線計:長肢65−6/2=62 mm、短肢50−6/2=47 mm,乘厚度再乘2條。a1、a2已包含兩條,不能再把容量乘2。
這一步的新符號- e、r:偏心距 (Eccentricity)、焊群角點半徑;mm
- a1、a2、Pt:角鋼連接肢/未連接肢面積mm²;拉力容量kN
a1Ae=2(65−6/2)(6)=744,a2=2(50−6/2)(6)=564 mm2=a1+a2=744+564=1308 mm2 a1a2Ae=2(65−6/2)(6)=744=2(50−6/2)(6)=564 mm2=a1+a2=744+564=1308 mm2 ▶ 老師講這一部分:10月3日錄影A 00:48:00
步驟 2 · 本題雙角鋼式
為甚麼做這一步:確認兩條角鋼合起來不會被拉斷。兩條角鋼分在節點板兩側,受力較對稱,所以未連接肢的折減比單角鋼小。
沿用老師0.15未連接肢折減;這與單角鋼的0.3不同。
Pt=py(Ae−0.15a2)=355(1308−0.15(564))/1000=434.307 kN>350 kN Pt=py(Ae−0.15a2)=355(1308−0.15(564))/1000=434.307 kN>350 kN 數字來源:1308 來自 步驟 1;564 來自 步驟 1。
單位:合計面積 (mm²)乘 py (N/mm²)得 N;除以 1000 把 N 換成 kN,才能與 350 kN 比較。
查表 (Data File) · Data Page 2 · Tension members
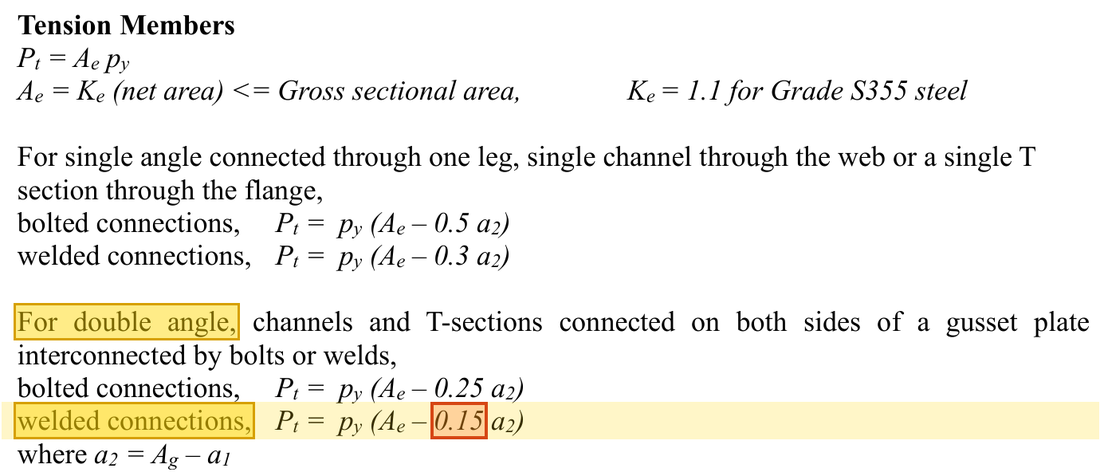 雙角鋼在節點板兩側焊接,用 Pt=py(Ae−0.15a2)。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
查表 (Data File) · Data Page 1 · Design strength
py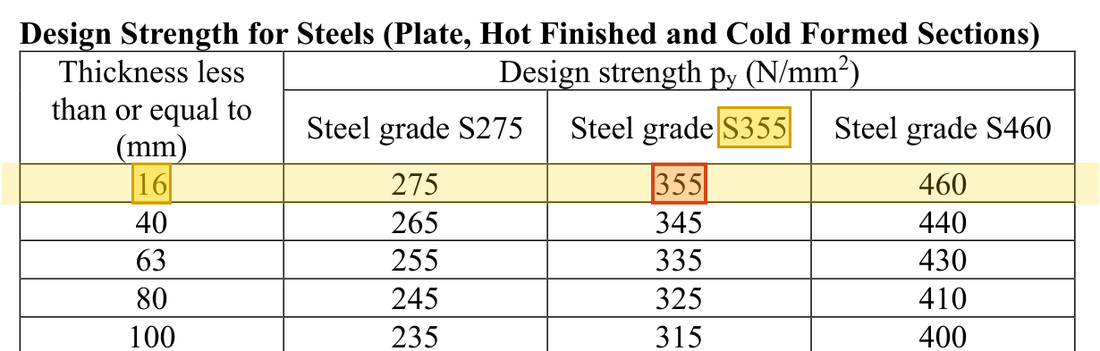 角鋼 6 mm 厚,T≤16 mm 一行,S355 欄得 py=355 N/mm2。 怎樣按等級及厚度選這一行 →黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
步驟 3 · 總
有效焊長 (Effective Weld Length)
為甚麼做這一步:全部拉力要經焊縫傳入節點板。這裏得到的是兩條角鋼所有焊縫合計的最少受力長度,不足的話焊縫喉部會被剪斷。
350已乘荷載係數;焊腳 (Leg Size) s=6 mm,每毫米容量1.05kN。
這一步的新符號- pw、qw:焊縫設計強度N/mm²;每毫米容量kN/mm
- P、F:作用力;kN
qwLtotal=0.7spw=0.7(6)(250)/1000=1.05 kN/mm=F/qw=350/1.05=333.333 mm qwLtotal=0.7spw=0.7(6)(250)/1000=1.05 kN/mm=F/qw=350/1.05=333.333 mm 單位:焊腳 mm 乘 0.7 得喉厚 mm,乘 pw (N/mm²)得每毫米 N;除以 1000 換成 kN/mm。之後 kN 除以 kN/mm 得 mm。
查表 (Data File) · Data Page 3 · Design strength of fillet weld
pw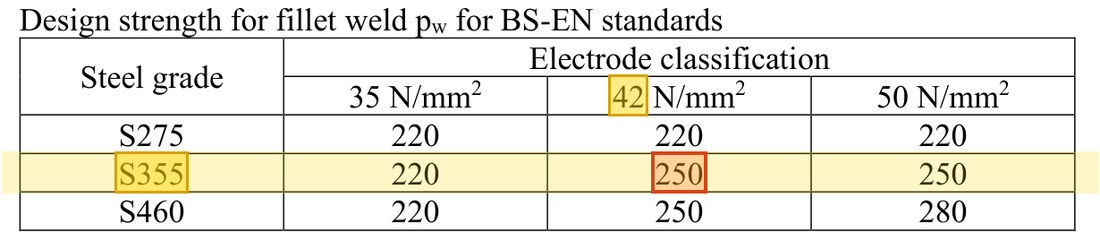 S355 鋼材配 42 級焊條,角焊縫設計強度 (Design Strength) pw=250 N/mm2。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
▶ 老師講這一部分:10月3日錄影A 00:59:30
步驟 4 · 每條角鋼
為甚麼做這一步:兩條角鋼大小相同,各自承擔一半拉力,所以各自需要一半焊長。之後的分配只看其中一條角鋼。
兩角鋼對稱分配;本行長度以mm計。原工作表此處顯示kN是單位標籤不符,按前一步量綱判讀為mm。
Lone=Ltotal/2=333.333/2=166.667 mm Lone=Ltotal/2=333.333/2=166.667 mm 數字來源:333.333 來自 步驟 3。
步驟 5 · 兩邊焊長
為甚麼做這一步:每條角鋼的拉力沿自己的形心線作用。靠近形心的一邊分擔較多力,焊縫較長,令兩邊焊縫的合力對準形心線。
形心距另一邊65−20.4=44.6 mm;依單條角鋼的形心平衡。
這一步的新符號- cX、cY:兩條焊縫到角鋼形心的距離;mm
cYLXLY=65−20.4=44.6 mm=LonecX+cYcY=166.667(44.6)/65=114.359 mm=Lone−LX=52.308 mm cYLXLY=65−20.4=44.6 mm=LonecX+cYcY=166.667(44.6)/65=114.359 mm=Lone−LX=52.308 mm 數字來源:166.667 來自 步驟 4。
力的走向 (Load Path) · 兩條焊縫怎樣分擔拉力
兩條角鋼對稱,各分擔一半的力。每條角鋼的做法與單角鋼相同:按形心位置把有效焊長分給X、Y兩邊。圖中的長度未加2s。步驟 6 · 實際長度與
回焊 (End Return)
為甚麼做這一步:有效長度 (Effective Length)要補回兩端不計算的部分才是要焊的長度。回焊把焊縫繞過角位,避免焊縫端部首先裂開。
每邊加12mm,向上選130及65mm;課堂另提供15mm回焊。
這一步的新符號- s、a:焊腳與有效喉厚 (Effective Throat);mm,本課a≈0.7s
LX,actualLY,actual≥LX+2s=114.359+2(6)=126.359→130 mm≥LY+2s=52.308+2(6)=64.308→65 mm LX,actualLY,actual≥LX+2s=114.359+2(6)=126.359→130 mm≥LY+2s=52.308+2(6)=64.308→65 mm 數字來源:114.359 來自 步驟 5;52.308 來自 步驟 5。