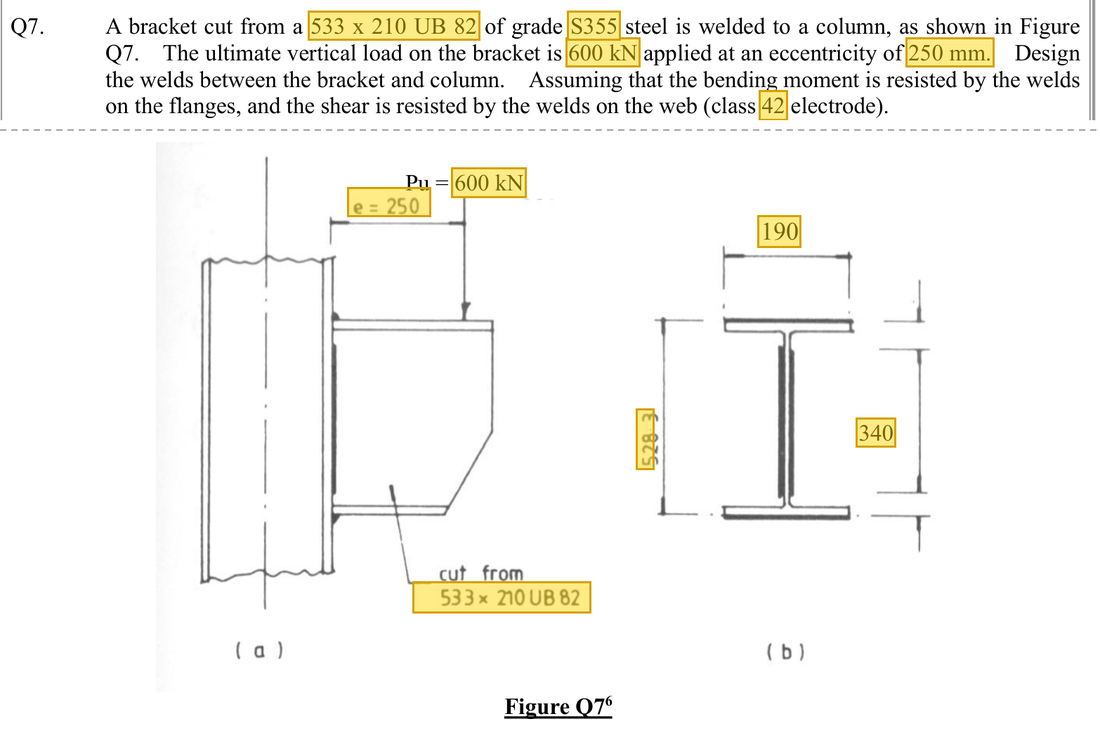
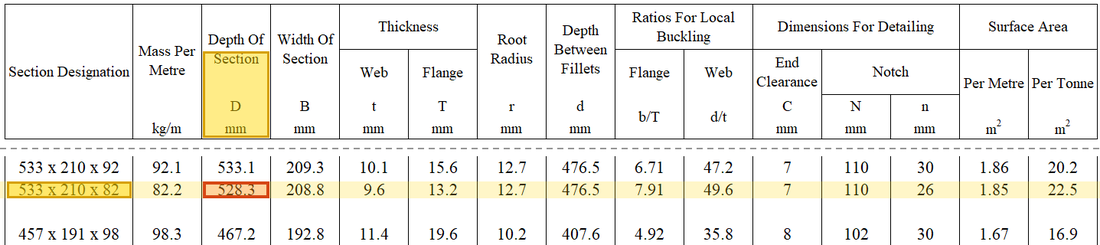
題目重點:一條 533×210×82 UB 托架承受 600 kN 極限力,偏心距 (Eccentricity) e=250 mm。翼緣 (Flange)焊縫試選 10 mm、腹板 (Web)焊縫試選 6 mm。要分別確認翼緣焊縫能抵抗彎矩 (Bending Moment)、腹板焊縫能抵抗剪力 (Shear Force)。
與上一道同類題不同之處:上一題把所有焊縫當作一個焊群,一起承受剪力和扭轉;這一題把工作分開:翼緣焊縫只負責彎矩,腹板焊縫只負責剪力,而且是先試選焊腳 (Leg Size)再比較。
步驟 1 · 模型先寫清楚
為甚麼做這一步:力離開焊縫所在的面有一段距離,除了剪切托架,還會把它扳彎。先算出彎矩,才知道翼緣焊縫要抵抗多少。
翼緣焊縫抵抗600×250的彎矩M,腹板焊縫抵抗600kN剪力;不把相同荷載重複平均到所有焊縫。
M=Pe=600(250)=150000 kNmm 力的走向 (Load Path) · 兩組焊縫的分工
彎矩Pe由一對大小相等、方向相反的力抵抗:上翼緣焊縫受拉,下翼緣焊縫受壓,兩個力相距截面深度D,所以每個力是M/D。剪力600 kN則全部由腹板兩側的焊縫承擔。▶ 老師講這一部分:10月3日錄影B 01:44:23
步驟 2 · 翼緣有效長度隨試選值變動
為甚麼做這一步:焊縫兩端不算受力長度,而扣減的長度取決於焊腳,所以焊腳一改,有效長度也要重新計算。
假定10mm焊腳,課堂將190mm扣兩端2s。
這一步的新符號- s、a:焊腳與有效喉厚 (Effective Throat);mm,本課a≈0.7s
- B、Beff、Lweb:翼緣焊縫長及有效長、腹板每側焊長;mm
Beff=B−2s=190−2(10)=170 mm ▶ 老師講這一部分:10月3日錄影B 01:53:04
步驟 3 · 翼緣每毫米力
為甚麼做這一步:彎矩可看成一對大小相等、方向相反的力:一邊翼緣被拉,另一邊被壓,兩者相隔截面深度。翼緣焊縫要承受這個力。
先由M/D求力偶中拉力,再除有效焊長 (Effective Weld Length)。
FT=DBeffPe=528.3(170)600(250)≈1.67017 kN/mm FT=DBeffPe=528.3(170)600(250)≈1.67017 kN/mm 數字來源:170 來自 步驟 2。
步驟 4 · 翼緣需求焊腳
為甚麼做這一步:求出喉部剛好承受得住翼緣力所需的最小焊腳。它小於試選的焊腳,表示試選的翼緣焊縫足夠。
把每毫米需求除以0.7pw,再處理kN與N。
這一步的新符號- pw、qw:焊縫設計強度N/mm²;每毫米容量 (Capacity)kN/mm
sreq=0.7pwFT=1.67017(1000)/(0.7(250))≈9.544 mm<10 mm sreq=0.7pwFT=1.67017(1000)/(0.7(250))≈9.544 mm<10 mm 數字來源:1.67017 來自 步驟 3。
單位:FT 是 kN/mm,乘 1000 換成 N/mm;除以 pw (N/mm²)得喉厚 mm,再除以 0.7 得焊腳 mm。
查表 (Data File) · Data Page 3 · Design strength of fillet weld
pw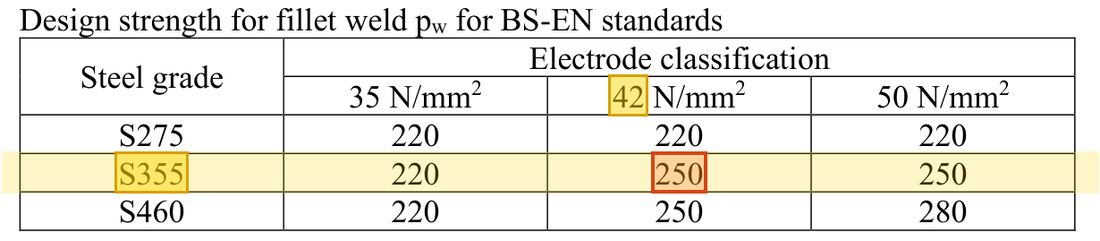 S355 鋼材配 42 級焊條,角焊縫設計強度 (Design Strength) pw=250 N/mm2。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
步驟 5 · 腹板有效總長:忠實記錄工作表
為甚麼做這一步:剪力由腹板兩側的焊縫一起承擔,所以先要知道這兩條焊縫合共有多少長度可以算作受力。
老師工作表的公式是K15/(2*O15−2*S15),即對兩側合計長度扣2s,結果與下一張畫面一致。這裏先按老師的算式計算。
Lw=2Lweb−2s=2(340)−2(6)=668 mm Lw=2Lweb−2s=2(340)−2(6)=668 mm ▶ 老師講這一部分:10月3日錄影B 01:55:43
步驟 6 · 腹板需求
為甚麼做這一步:把整個剪力平均攤到腹板焊縫的有效長度上,得到每毫米焊縫要承受的剪力,即腹板焊縫的需求。
由合計668mm得到原表0.8982036kN/mm。不要把分母默默改成2(340−12)。
這一步的新符號- P、F:作用力;kN
- Fs、Ft、FR:直接、扭轉及合成的每毫米力;kN/mm
Fs=P/Lw=600/668≈0.89820 kN/mm Fs=P/Lw=600/668≈0.89820 kN/mm 數字來源:668 來自 步驟 5。
步驟 7 · 腹板焊腳比較
為甚麼做這一步:把每毫米的剪力需求換成所需焊腳,再與試選值比較。試選值較大,即腹板焊縫的喉部不會被剪斷。
原表需求約5.13259mm,小於試選6mm。
sreq=0.7pwFs=0.89820(1000)/(0.7(250))≈5.133 mm<6 mm sreq=0.7pwFs=0.89820(1000)/(0.7(250))≈5.133 mm<6 mm 數字來源:0.89820 來自 步驟 6。
單位:Fs 是 kN/mm,乘 1000 換成 N/mm;除以 0.7 和 pw (N/mm²)後,剩下的單位是 mm。
步驟 8 · 另一種扣長做法
為甚麼做這一步:每條焊縫各有兩個端部,分開扣減會令有效長度短一些、需求大一些。用這個較保守的數仍然通過,結論更穩妥。
若每一側各扣2s,總有效長度Lw為656 mm,需求為5.227 mm,同樣小於6 mm。老師沒有解釋為何只在合計長度扣2s;兩種做法的結論相同。
Lwsreq=2(Lweb−2s)=2(340−2(6))=656 mm=0.7pwP/Lw=600(1000)/(656(0.7)(250))≈5.227 mm<6 mm Lwsreq=2(Lweb−2s)=2(340−2(6))=656 mm=0.7pwP/Lw=600(1000)/(656(0.7)(250))≈5.227 mm<6 mm 單位:剪力 600 kN 乘 1000 換成 N;除以有效長度 mm、0.7 和 pw (N/mm²),得焊腳 mm。