2022–2024 · 考試重點路線
2022 BQ1(b):偏心矩形焊縫(Eccentric weld)
選擇足夠焊腳尺寸,並說明原題資料能確認與未能確認的範圍。
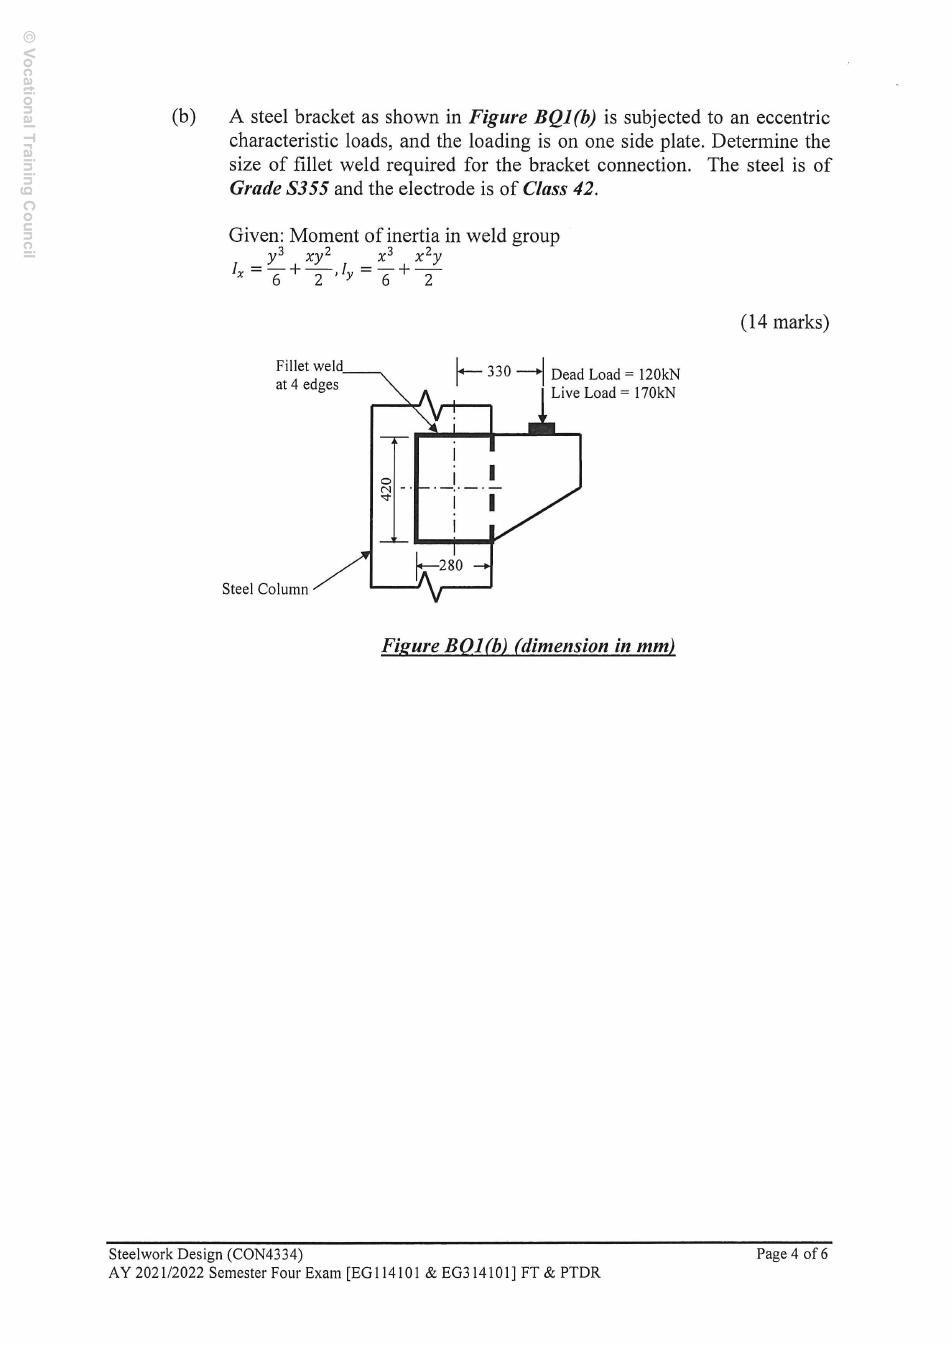
分數照試卷所印;解題步驟是教學示範,不是官方評分準則。
面內偏心(In-plane eccentricity):直接剪力加扭轉
在每支螺栓合併力分量(Eccentric bolts)
面內荷載偏離螺栓群中心。要找合力最大的螺栓。
先預測,再解釋。力不變時,偏心距增加使彎矩分量增加。各支螺栓的分量方向並不相同。
先找螺栓群中心與座標。水平分量相加,垂直分量亦相加,然後才求各支合力。
e、xi、yi 用 mm;J 用 mm²。M 用 kN·mm 時,彎矩力分量為 kN。
適用範圍。本式採指定彈性、相同螺栓的面內模型。面外拉力與撬力須用另一模型。
核對與要點。先分方向,不能先加大小。互相垂直的三 kN 與四 kN 合力是五 kN,不是七 kN。
把推理套用至本節資料與條件
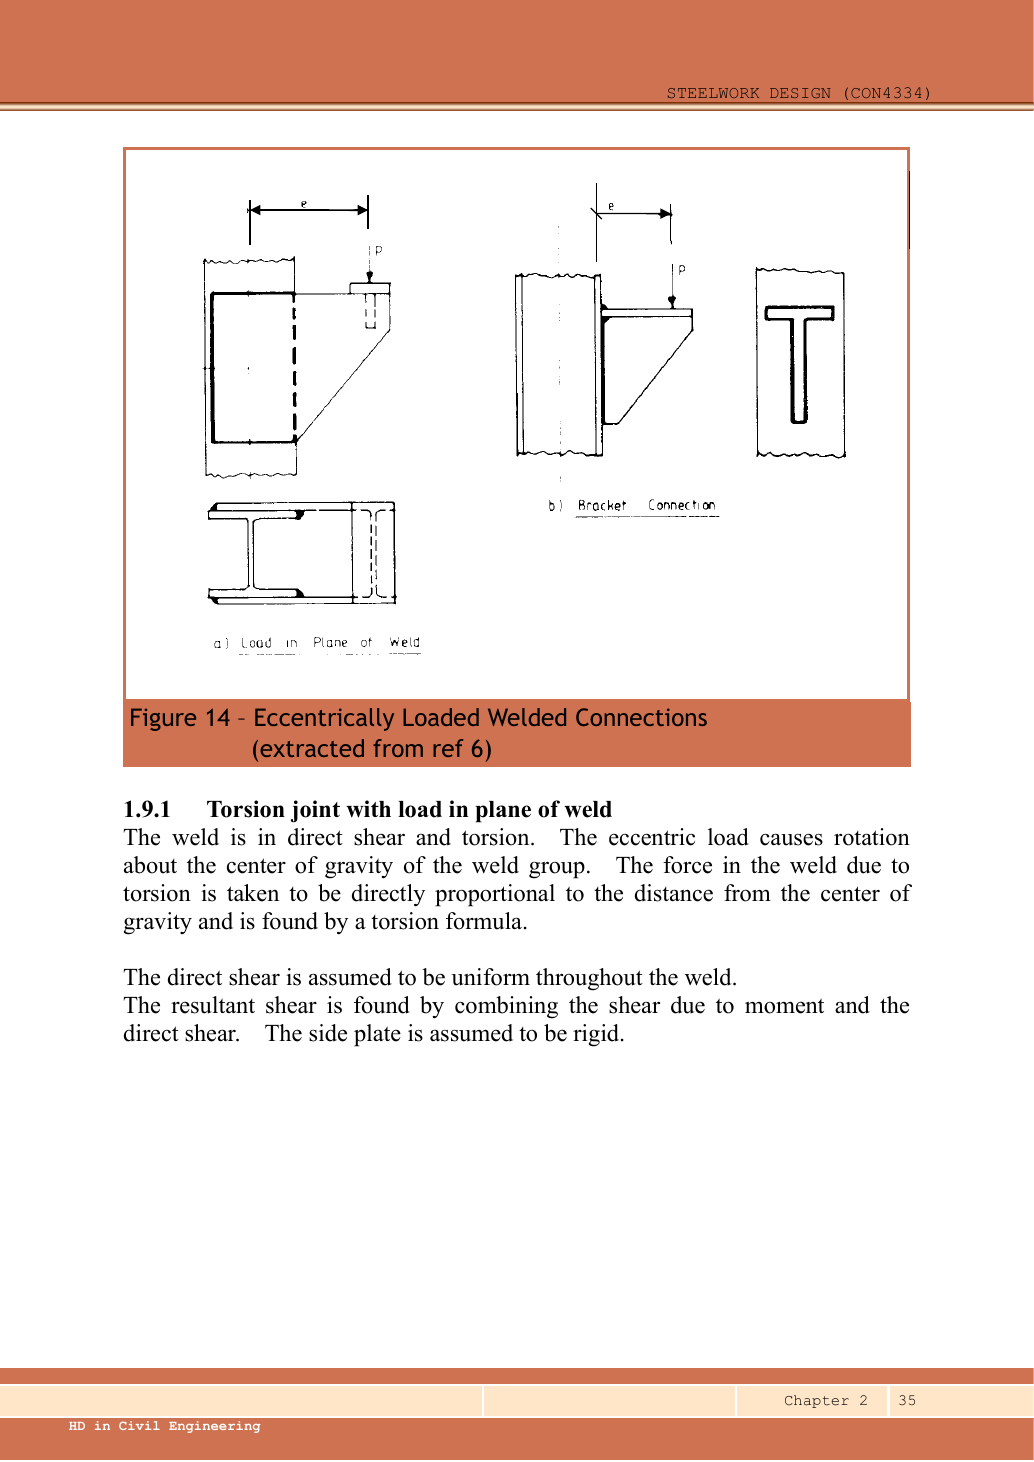
已知恆載 120 kN、使用荷載 170 kN、S355 及 Class 42 焊條。
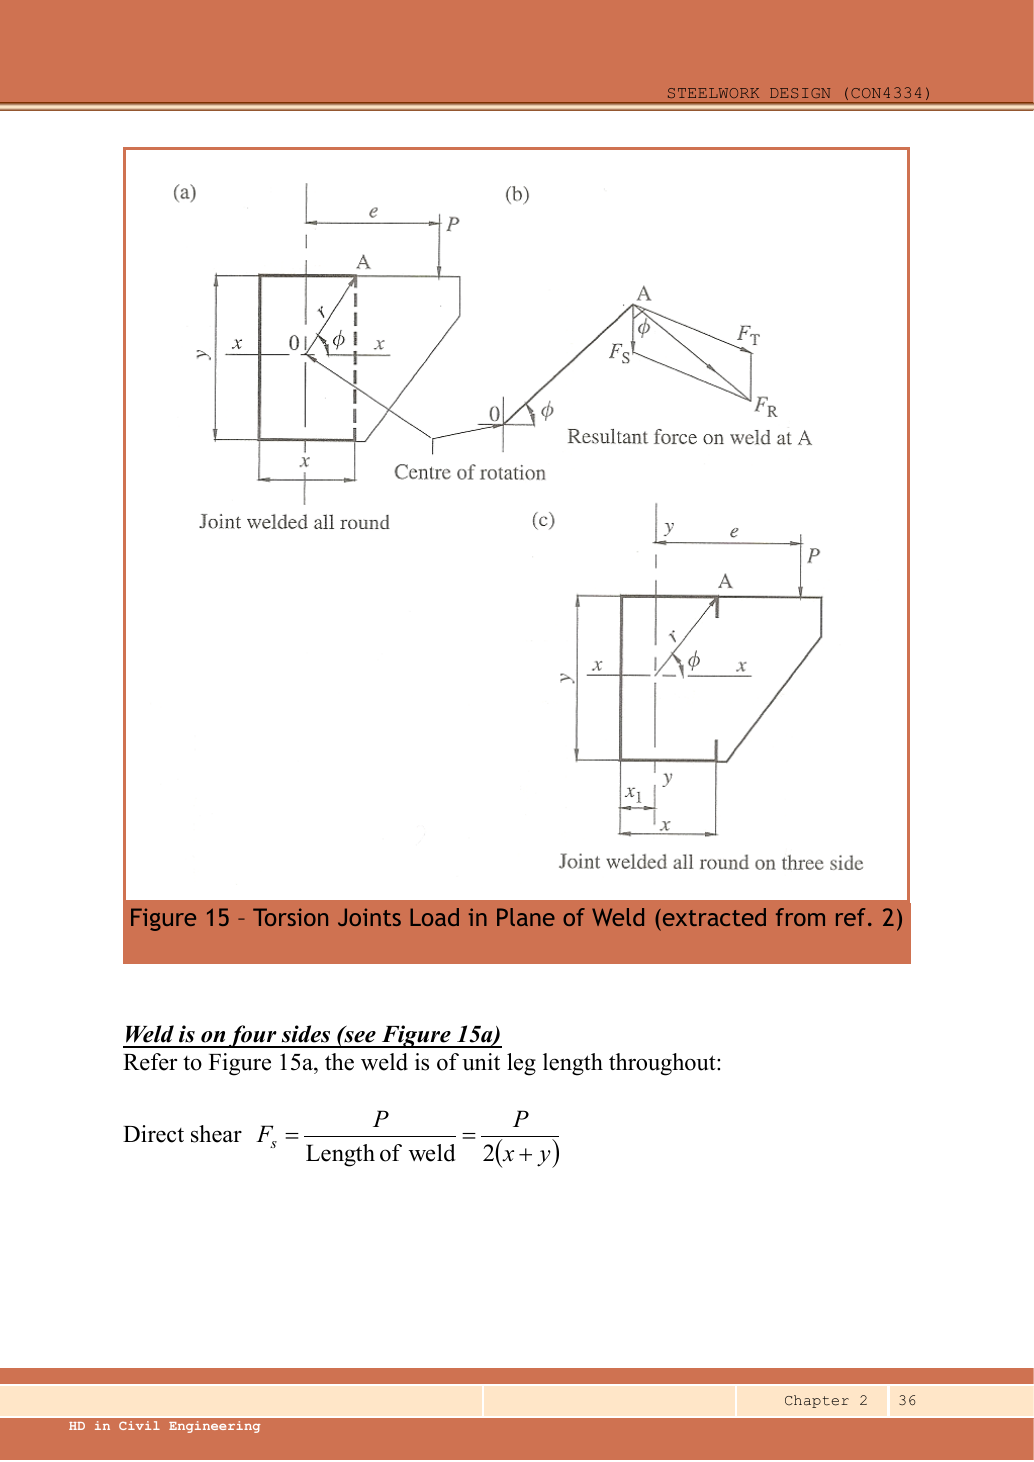
四邊焊縫矩形寬 280 mm、高 420 mm。
330 mm 尺寸由虛線形心軸量到荷載作用線,不應再加半個寬度。
採四邊連續封閉焊縫中心線(Closed weld centreline)及一塊托板模型。
簡單解釋(Physical interpretation)— 按需要展開
荷載令焊縫組向下滑,也使它旋轉。
最不利角點的扭轉豎向分力與向下滑動同向,先相加。
再與水平分力用畢氏定理(Pythagoras)合成。
BQ1(b):設計角焊縫(Fillet weld)【14 分】
焊縫經喉厚承力(Fillet weld)
把可見焊腳尺寸轉為每段有效長度的承載力。
先預測,再解釋。焊接強度固定時,本模型的焊腳加倍使喉厚與線承載力加倍。但細部限值可能不容許此尺寸。
課程直角等腳角焊縫取喉厚為焊腳的零點七倍。每單位長度喉厚面積乘焊接強度,得到線承載力。
s、a 分別是焊腳與喉厚(mm);pw 是焊接強度(N/mm²);qcap 是線承載力(kN/mm)。
適用範圍。須用有效長度、正確鋼材與焊條強度,以及容許焊腳限值。全熔透對接焊縫採另一模型。
核對與要點。自編示例:六 mm 焊腳配二百五十 N/mm² 強度,得到 。
把推理套用至本節資料與條件
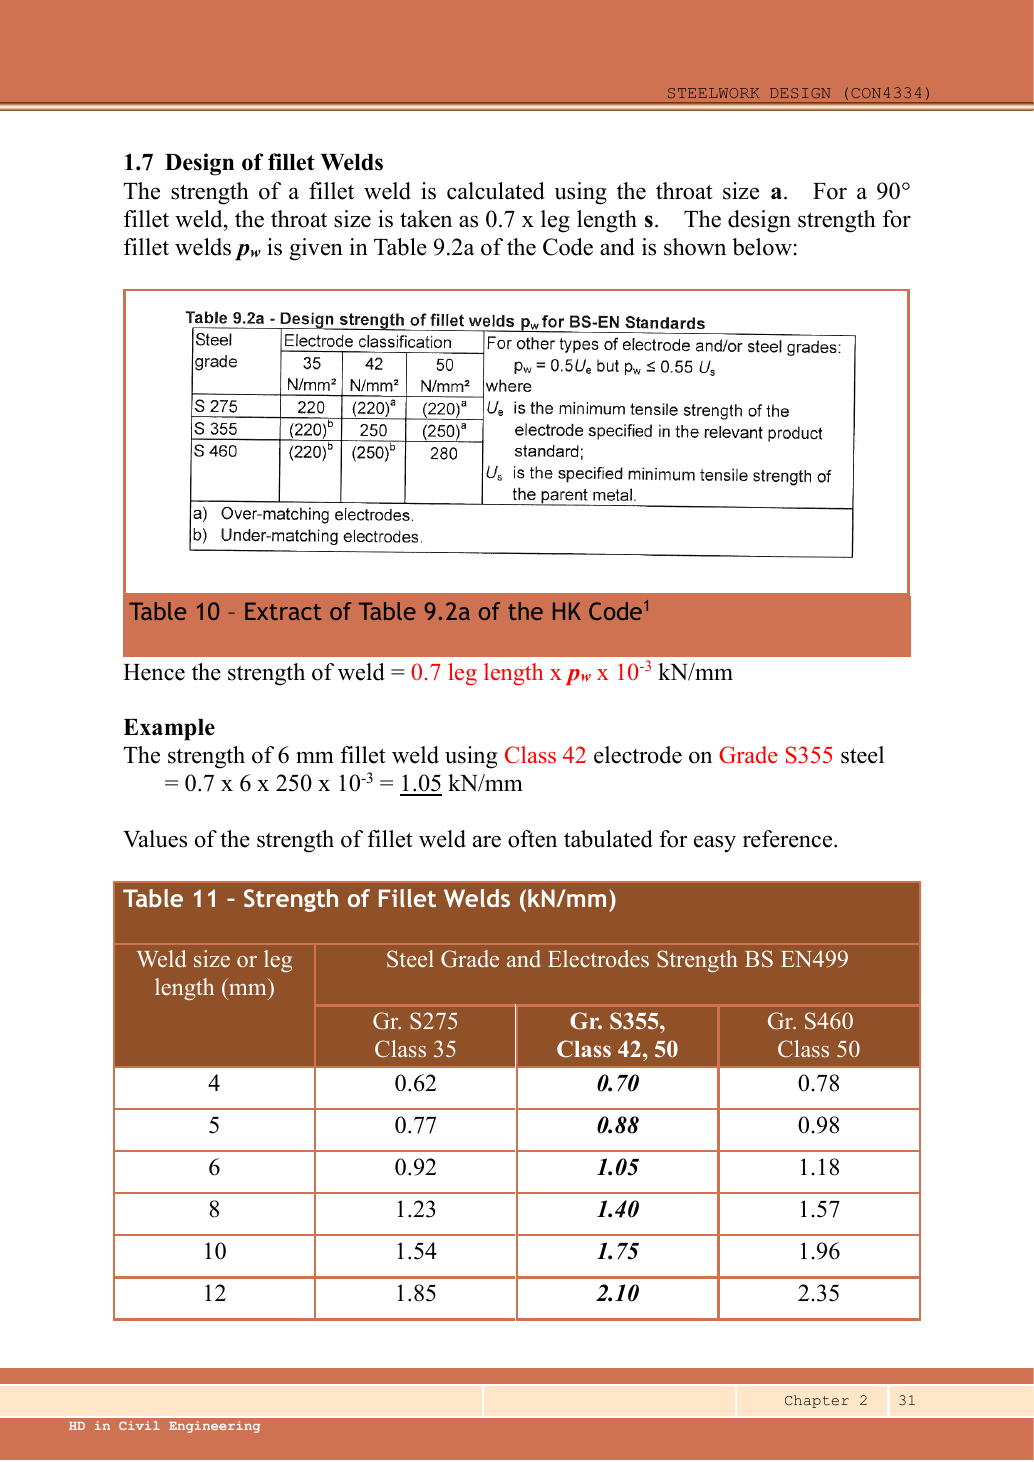
Class 42/S355 查表得焊縫設計強度 250 N/mm²。
焊腳(Leg size)s 的有效喉厚(Effective throat)為 0.7s。
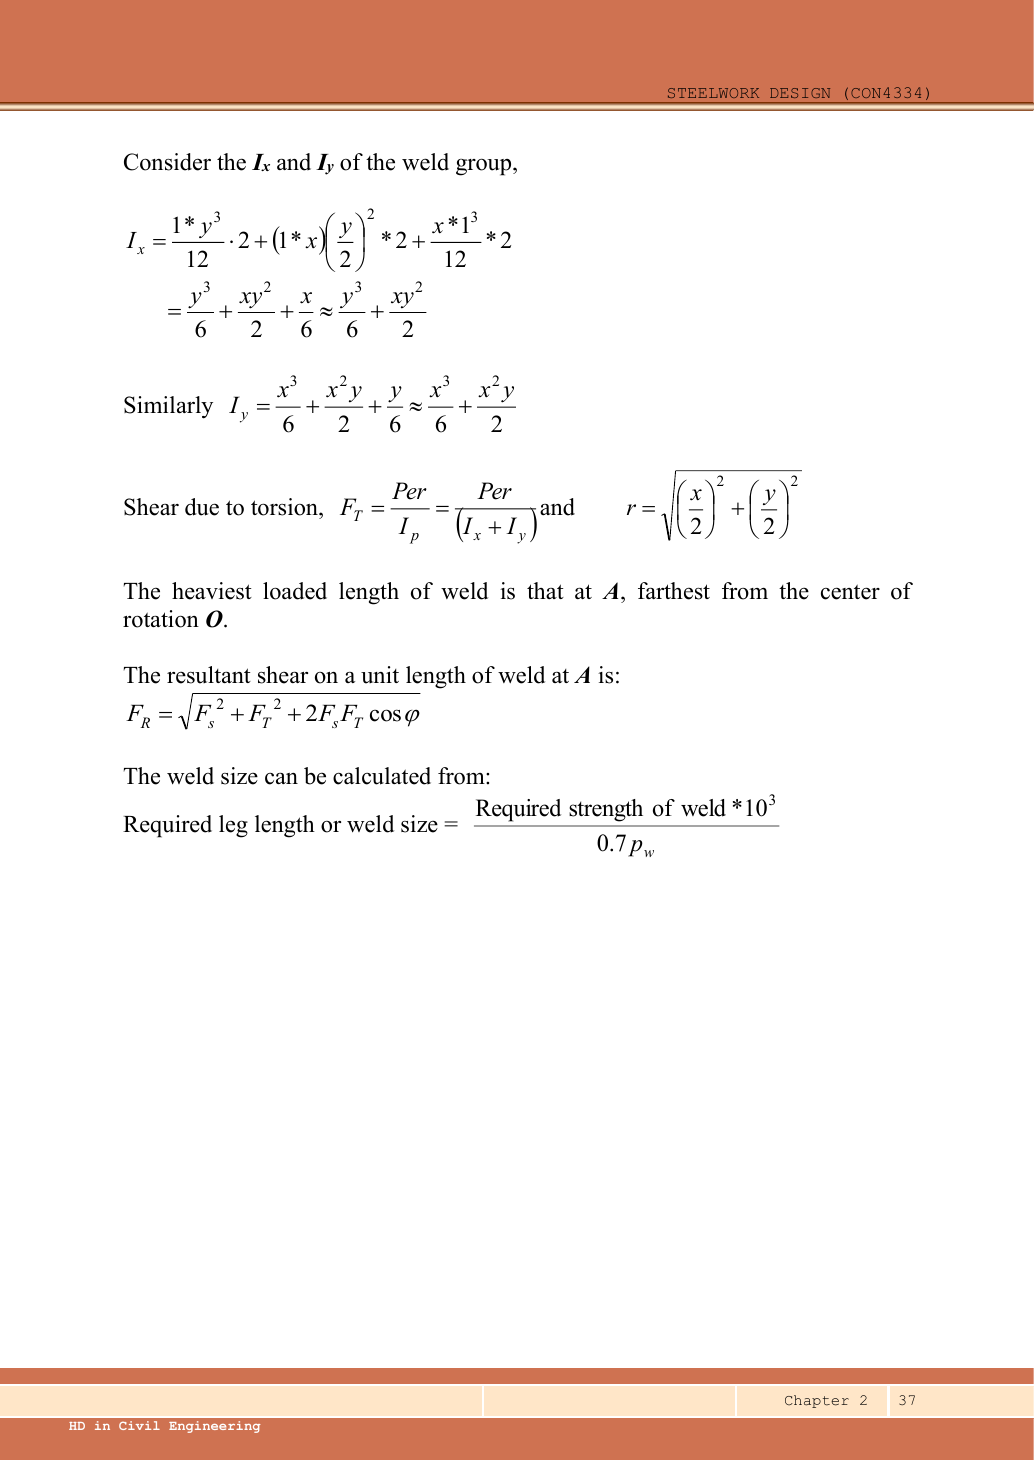
以下按單位焊長力 q 計算,單位 kN/mm。
線二次矩(Line second moment)單位是 mm³,而非 mm⁴。
取扭轉豎向剪力與直接豎向剪力同向的一側角點。
另一側相減,較不利程度低。
正負號用於選角點,承載力檢查則用合力大小(Resultant magnitude)。
把喉部承載力條件(Throat resistance)移項,求最小焊腳尺寸。
提供尺寸須向上取整。
本解選 6 mm 角焊縫。
精簡考試答案(Exam script)
沿用這個機理:焊縫經喉厚承力(Fillet weld). 焊接強度固定時,本模型的焊腳加倍使喉厚與線承載力加倍。但細部限值可能不容許此尺寸。
每個表值都有條件(Lookup)
查設計性質時,不可混用其他工況、欄位或規範的資料。
先預測,再解釋。即使鋼級名稱不變,翼緣厚度改變亦可使設計強度降低。
先核對完整型號,再讀軸向與單位。強度表須先選材料、厚度與曲線,才可內插。
已知值(Given)來自題目;查表值(Lookup)來自指定表格;假設值(Assumed)必須附明確條件。
適用範圍。不可按示意圖比例補出缺失資料或約束。缺少必要資料時,結果須保留條件。
核對與要點。在代入旁記錄表格、行、欄與單位,日後才能核對。
把推理套用至本節資料與條件
精簡應試表達
按所列中心線模型,四邊提供連續 6 mm 角焊縫。
強度通過。
母板/支承厚度及構造仍有條件。
常見誤解與核對方法(Misconceptions and checks)
數清每支受載螺栓的剪切面(Bolt shear)
找出接頭一個傳力階段中,每支螺栓有多少個剪切面。
先預測,再解釋。在平均分擔且面積不變的模型中,兩個有效剪切面的承載力是單面的兩倍。
按實際剪切面選面積,再乘螺栓剪切強度。只計同一傳力階段的螺栓與剪切面。
ps 是螺栓剪切強度(N/mm²);As 是適用面積(mm²);nb 是螺栓數;ns 是平均分擔的剪切面數。
適用範圍。若剪切面穿過螺紋,按規則用螺紋面積。承壓、鋼板破壞與細部仍須另驗。
核對與要點。對接兩邊依次傳遞全力。把兩邊螺栓一起當作並聯,會把表面承載力錯誤加倍。
追蹤接觸力進入鋼板(Bearing)
螺栓可能未剪斷,但連接鋼板已在孔邊變形或撕裂。
先預測,再解釋。幾何及強度固定時,加厚鋼板可提高承載力。但孔太接近板端仍可控制設計。
計算課程規則要求的每個上限。該層最小的適用上限控制承載力。
pbs 是適用承壓強度(N/mm²);d 是公稱螺栓直徑(mm);t 是板厚(mm)。
適用範圍。單一直徑項不等於完整驗算。端距、淨韌帶上限、螺栓承壓及每層鋼板都要考慮。
核對與要點。兩塊蓋板與主板的厚度、強度不一定相同。須比較各層實際分擔力。
把推理套用至本節資料與條件
- 互相垂直的分力不能直接相加其大小。
- 已從形心起量的偏心距,不再加半寬。
遇到新變式的程序(Procedure)
把焊縫群看成線組(Weld group)
偏心力在同一焊縫群同時產生直接線力與扭轉線力。
先預測,再解釋。偏心距增加會增大扭轉分量。控制角點取決於向量相加,不單靠距離判斷。
先求線形心,再沿有效線積分距離平方,最後在各候選控制點合併直接與扭轉分量。
J 是線極慣性矩(mm³);x、y 用 mm。M 用 kN·mm 時,q 為線力(kN/mm)。
適用範圍。實心矩形的面積慣性矩是 mm⁴,並非焊縫線模型。缺少任何焊邊都會改變形心與積分。
核對與要點。把最大合成線力與所選喉厚線承載力比較。須分清 kN/mm 與總力 kN。
沿用這個機理:在每支螺栓合併力分量(Eccentric bolts). 力不變時,偏心距增加使彎矩分量增加。各支螺栓的分量方向並不相同。
沿用這個機理:焊縫經喉厚承力(Fillet weld). 焊接強度固定時,本模型的焊腳加倍使喉厚與線承載力加倍。但細部限值可能不容許此尺寸。
把推理套用至本節資料與條件
- 找形心、荷載線及最不利角點。
- 計焊長、極線二次矩、直接剪力及扭轉分力。
- 合成向量、求喉厚、向上選焊腳並查構造。
預測與完整解答:自編變式(Invented variant)
沿用這個機理:在每支螺栓合併力分量(Eccentric bolts). 力不變時,偏心距增加使彎矩分量增加。各支螺栓的分量方向並不相同。
沿用這個機理:焊縫經喉厚承力(Fillet weld). 焊接強度固定時,本模型的焊腳加倍使喉厚與線承載力加倍。但細部限值可能不容許此尺寸。
把推理套用至本節資料與條件
自編變式:偏心距變成零。
求只按強度的最小焊腳。
提示(Hint)
把扭矩設為零。
答案與理由(Answer)
只剩直接剪力。
仍不能未查獨立最小尺寸及構造要求便指定 1.80 mm 焊縫。