逐步解題 (Worked Example)

850 kN 搭接焊:有效焊長與提供焊長 (Lap Weld)

本題要求:求每條焊縫的需求 (Demand),解釋為甚麼最後提供220 mm而不是約202 mm。

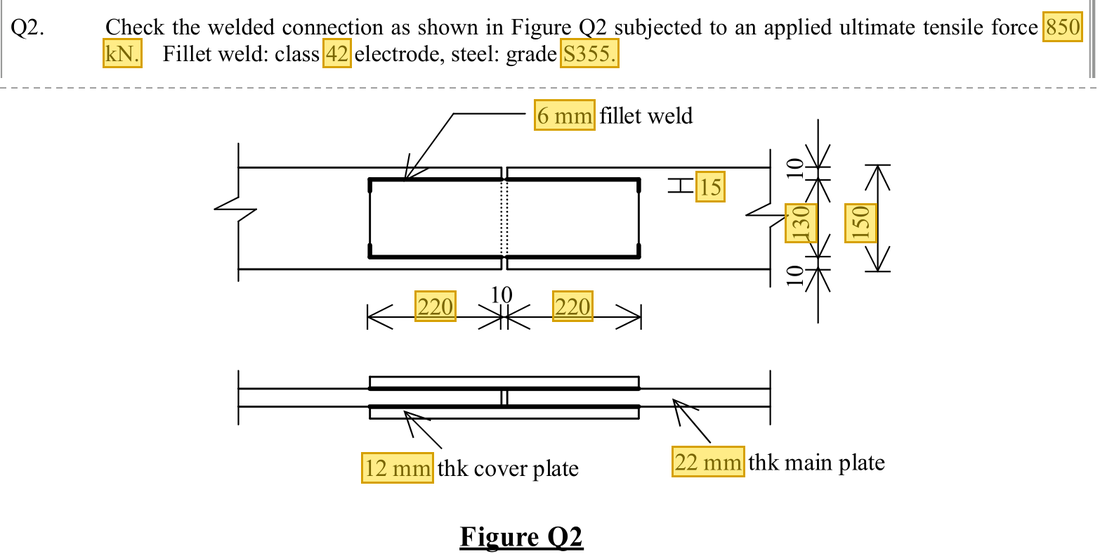
題目原文 · 講義第2章 第45–46頁 (Tutorial 2 Q2)
題目原文,題目給的數值加上黃框
黃框:題目給的數值,即下面已知條件表中的黃色數值。

題目重點:一塊主板與兩片蓋板用四條 6 mm 角焊縫 (Fillet Weld)搭接,要傳遞 850 kN 極限拉力。要找出每條焊縫需要多長,確認每條提供 220 mm 是否足夠,並確認主板和蓋板不會被拉斷。

已知條件 (Given)數值與單位 (Value and Unit)
荷載極限拉力850 kN
焊縫6 mm角焊,共四條,每條長220 mm;端部回焊 (End Return)15 mm;42級焊條,pw=250 N/mm2\htmlClass{read}{p_w=250\ \mathrm{N/mm^{2}}}
鋼板S355;主板寬150 mm、厚22 mm;兩片蓋板各寬130 mm、厚12 mm

黃色底:題目給的數值。下面算式中代入這些數值的位置,也用黃色標示。
橙框:直接從 Data File 查得的數值,即查表截圖中橙框的數值。在表中兩行之間插值得到的數值屬計算結果,不加框。

解題路線:每毫米容量 (Capacity)→總有效長度 (Effective Length) LwL_w→分給四條→加端部修正→選實際長度→查細部 (Detailing)。

立體模型 (3D Model) · 拖動可旋轉

這個瀏覽器未能顯示 3D 模型。

每邊接頭有四條縱向焊縫:上、下兩片蓋板各有兩條長邊,每條長220 mm,末端再回焊15 mm。力由主板經焊縫傳入兩片蓋板,再經另一邊的四條焊縫傳回主板。黃色:題目給的數值;橙框:Data File 查得的數值;白底:計算結果;紅色箭頭:作用力。
傳力路徑 (Load Path) · 力依次經過的每一站

850 kN 由主板經四條角焊傳入上下兩片蓋板,再經另一邊的四條角焊傳回主板。

  1. 極限拉力
    850 kN
    步驟 1
  2. 主板受拉
    需求 850 kN容量 1138.5 kN
    利用率 0.75
    步驟 8
  3. 四條角焊受剪
    需求 850 kN容量 873.6 kN
    利用率 0.97 · 最接近限值
    步驟 1–6
  4. 兩片蓋板受拉
    需求 850 kN容量 1107.6 kN
    利用率 0.77
    步驟 9
  5. 另一邊的四條角焊
    尺寸相同,把力傳回主板
    步驟 6
紅框:最接近限值的一站。每一站都連到計算它的步驟。按「在立體模型顯示」,上面的立體模型會點亮相關的部件;再按一次取消。
  1. 步驟 1 · 喉厚

    為甚麼做這一步:角焊縫的截面像三角形,最窄的地方叫喉部,焊縫受力時會沿這裏被剪斷,所以強度要用喉厚來算,不用焊腳 (Leg Size)。

    6 mm是焊腳ss;本課喉厚aa取0.7倍。

    這一步的新符號
    • ss、aa:焊腳與有效喉厚 (Effective Throat);mm,本課a≈0.7sa\approx0.7s
    a=0.7s=0.7(6)=4.2 mma=0.7s=0.7({\htmlClass{given}{6}})=4.2\ \mathrm{mm}

    ▶ 老師講這一部分:10月3日錄影A 00:14:27

  2. 步驟 2 · 每毫米容量

    為甚麼做這一步:先知道每 1 mm 焊縫能承受多少力,下一步才能用拉力除以它,算出需要多長的焊縫。

    1 mm焊長的有效面積 (Effective Area)為4.2 mm²,乘強度得到N,再轉kN。

    這一步的新符號
    • pwp_w、qwq_w:焊縫設計強度N/mm²;每毫米容量kN/mm
    qw=apw=4.2(250)/1000=1.05 kN/mmq_w=ap_w=4.2({\htmlClass{read}{250}})/1000=1.05\ \mathrm{kN/mm}
    qw=apw=4.2(250)/1000=1.05 kN/mm\begin{aligned}q_w&=ap_w\\&=4.2({\htmlClass{read}{250}})/1000\\&=1.05\ \mathrm{kN/mm}\end{aligned}

    數字來源:4.24.2 來自 步驟 1。

    單位:喉厚 mm 乘 1 mm 焊長得 mm²,再乘 N/mm² 得 N;除以 1000 把 N 換成 kN,所以結果是每毫米多少 kN。

    查表 (Data File) · Data Page 3 · Design strength of fillet weld pwp_w
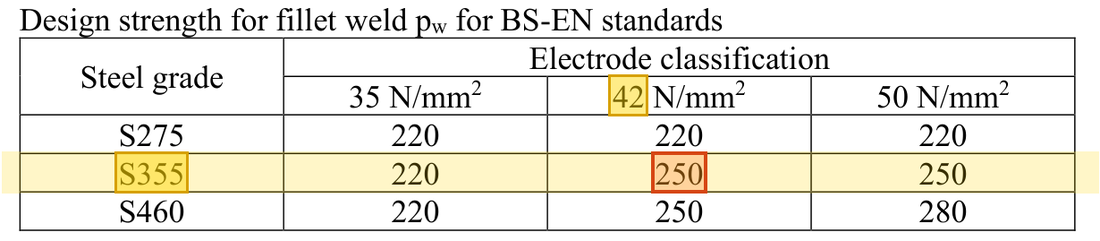
    S355 鋼材配 42 級焊條,角焊縫設計強度 (Design Strength) pw=250 N/mm²。
    S355 鋼材配 42 級焊條,角焊縫設計強度 (Design Strength) pw=250 N/mm2p_w=250\ \mathrm{N/mm^{2}}。黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
  3. 步驟 3 · 總有效長度

    為甚麼做這一步:這是四條焊縫合共最少要有的受力長度;短於這個數,焊縫喉部就會被剪斷。

    力除以每毫米容量,單位留下mm。

    這一步的新符號
    • PP、FF:作用力;kN
    Ltotal=F/qw=850/1.05=809.52 mmL_{total}=F/q_w={\htmlClass{given}{850}}/1.05=809.52\ \mathrm{mm}
    Ltotal=F/qw=850/1.05=809.52 mm\begin{aligned}L_{total}&=F/q_w\\&={\htmlClass{given}{850}}/1.05\\&=809.52\ \mathrm{mm}\end{aligned}

    數字來源:1.051.05 來自 步驟 2。

  4. 步驟 4 · 分配四條

    為甚麼做這一步:四條焊縫大小相同,而且對稱地排在拉力兩旁,所以每條分擔相同的力,長度也可以平均分。

    本題按四條平均,並非所有焊群都可以如此平均。

    Leff,each=Ltotal/4=809.52/4=202.38 mmL_{eff,each}=L_{total}/4=809.52/4=202.38\ \mathrm{mm}
    Leff,each=Ltotal/4=809.52/4=202.38 mm\begin{aligned}L_{eff,each}&=L_{total}/4\\&=809.52/4\\&=202.38\ \mathrm{mm}\end{aligned}

    數字來源:809.52809.52 來自 步驟 3。

  5. 步驟 5 · 實長與取整

    為甚麼做這一步:焊縫起點和收尾的一小段通常焊得不飽滿,不能當作受力長度,所以實際要焊的長度比計算所需長一些。

    每條焊縫兩端各要扣一個焊腳ss,所以實長至少是有效長度LwL_w加2s2s。題圖每條提供220 mm,足夠。

    Lactual≥Leff,each+2s=202.38+2(6)=214.38 mm<220 mmL_{actual}\ge L_{eff,each}+2s=202.38+2({\htmlClass{given}{6}})=214.38\ \mathrm{mm}<{\htmlClass{given}{220}}\ \mathrm{mm}
    Lactual≥Leff,each+2s=202.38+2(6)=214.38 mm<220 mm\begin{aligned}L_{actual}&\ge L_{eff,each}+2s\\&=202.38+2({\htmlClass{given}{6}})\\&=214.38\ \mathrm{mm}\\&<{\htmlClass{given}{220}}\ \mathrm{mm}\end{aligned}

    數字來源:202.38202.38 來自 步驟 4。

    ▶ 老師講這一部分:10月3日錄影A 00:19:28

  6. 步驟 6 · 回頭檢查有效容量

    為甚麼做這一步:反過來用實際提供的焊長計算容量,直接與拉力比較,確認取整後的尺寸真的夠用,還有少許餘量。

    每條提供220 mm,扣2s2s後有效208 mm,四條共832 mm。

    Pw=4(Lactual−2s)qw=4(220−2(6))(1.05)=873.6 kN>850 kNP_w=4(L_{actual}-2s)q_w=4({\htmlClass{given}{220}}-2({\htmlClass{given}{6}}))(1.05)=873.6\ \mathrm{kN}>{\htmlClass{given}{850}}\ \mathrm{kN}
    Pw=4(Lactual−2s)qw=4(220−2(6))(1.05)=873.6 kN>850 kN\begin{aligned}P_w&=4(L_{actual}-2s)q_w\\&=4({\htmlClass{given}{220}}-2({\htmlClass{given}{6}}))(1.05)\\&=873.6\ \mathrm{kN}\\&>{\htmlClass{given}{850}}\ \mathrm{kN}\end{aligned}

    數字來源:1.051.05 來自 步驟 2。

  7. 步驟 7 · 細部不省略

    為甚麼做這一步:焊縫強度足夠,不代表接頭安全:搭接太短或兩條焊縫相距太遠,板會受力不均;回焊是防止焊縫端部先裂開。

    課堂另驗搭接長度、橫向間距及回焊;15 mm回焊不能錯當成整條主要焊長。

  8. 步驟 8 · 主板拉力容量

    為甚麼做這一步:焊縫不斷,鋼板自己也可能被拉斷。這一步確認主板整個截面承受得住同一個拉力。

    主板150×22 mm,沒有螺栓孔需扣除;厚度對應py=345p_y=345。

    Pmain=Agpy=150(22)(345)/1000=1138.5 kN>850 kNP_{main}=A_gp_y={\htmlClass{given}{150}}({\htmlClass{given}{22}})({\htmlClass{read}{345}})/1000=1138.5\ \mathrm{kN}>{\htmlClass{given}{850}}\ \mathrm{kN}
    Pmain=Agpy=150(22)(345)/1000=1138.5 kN>850 kN\begin{aligned}P_{main}&=A_gp_y\\&={\htmlClass{given}{150}}({\htmlClass{given}{22}})({\htmlClass{read}{345}})/1000\\&=1138.5\ \mathrm{kN}\\&>{\htmlClass{given}{850}}\ \mathrm{kN}\end{aligned}

    單位:寬 mm 乘厚 mm 得 mm²,再乘 pyp_y (N/mm²)得 N;除以 1000 把 N 換成 kN。

  9. 步驟 9 · 兩片蓋板

    為甚麼做這一步:拉力由主板經焊縫傳到蓋板,蓋板也可能被拉斷。兩片一起受力,所以把兩片的容量相加再與拉力比較。

    每片130×12mm,py=355p_y=355;單片553.8kN,兩片並聯分擔合計1107.6kN。

    Pcovers=2Agpy=2(130)(12)(355)/1000=1107.6 kN>850 kNP_{covers}=2A_gp_y=2({\htmlClass{given}{130}})({\htmlClass{given}{12}})({\htmlClass{read}{355}})/1000=1107.6\ \mathrm{kN}>{\htmlClass{given}{850}}\ \mathrm{kN}
    Pcovers=2Agpy=2(130)(12)(355)/1000=1107.6 kN>850 kN\begin{aligned}P_{covers}&=2A_gp_y\\&=2({\htmlClass{given}{130}})({\htmlClass{given}{12}})({\htmlClass{read}{355}})/1000\\&=1107.6\ \mathrm{kN}\\&>{\htmlClass{given}{850}}\ \mathrm{kN}\end{aligned}

    單位:兩片蓋板的面積 (mm²)乘 pyp_y (N/mm²)得 N;除以 1000 把 N 換成 kN。

    查表 (Data File) · Data Page 1 · Design strength pyp_y
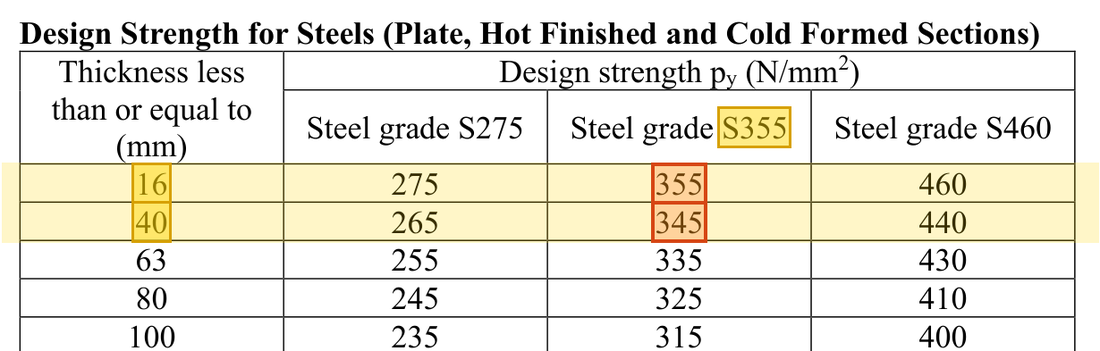
    蓋板 12 mm 厚,T≤16 mm 一行,S355 欄得 py=355 N/mm²;主板 22 mm 厚,T≤40 mm 一行,S355 欄得 py=345 N/mm²。
    蓋板 12 mm 厚,T≤16 mmT\le16\ \mathrm{mm} 一行,S355 欄得 py=355 N/mm2p_y=355\ \mathrm{N/mm^{2}};主板 22 mm 厚,T≤40 mmT\le40\ \mathrm{mm} 一行,S355 欄得 py=345 N/mm2p_y=345\ \mathrm{N/mm^{2}}。 怎樣按等級及厚度選這一行 →黃色:題目給的參數及表中的行列橙色:查得的數值,正文中亦加橙框
結論 (Conclusion)

提供220 mm是由有效焊長 (Effective Weld Length)需求推到實際構造尺寸的結果。809.5與課堂取810是四捨五入差異,不是另一道題。

本題符號一覽

本題符號 (Symbols)意義及單位 (Meaning and Units)
ss、aa焊腳與有效喉厚;mm,本課a≈0.7sa\approx0.7s
pwp_w、qwq_w焊縫設計強度N/mm²;每毫米容量kN/mm
LL、LeffL_{eff}實際或有效焊長;mm,須按步驟標籤區分
PP、FF作用力;kN

影片位置:10月3日錄影A 00:15:00 · 10月3日錄影B 00:10:00 · 11月14日 00:55:00 · 10月3日錄影A 00:20:00

↑ 頂部